Svařování hliníku – základní metody a pravidla
Svařování hliníku (Al) doma není snadný úkol, ale není ani příliš obtížné. V průmyslu se k tomu používá argon – díky plynové ochraně kov neoxiduje, šev je pevný. Doma může nedostatečně zkušený svářeč dělat chyby:
- Propálit kovem. Na povrchu tohoto materiálu se vytvoří film oxidu Al. Je žáruvzdorný, ke zničení vyžaduje 1400 stupňů C, zatímco samotný hliník se taví při 660 stupních C. Je velmi snadné spálit součást!
- Šev je vyroben s póry. Mohou tam být krystalizační trhliny. Hliník totiž obsahuje vodík a křemík. Pokud je režim nastaven špatně, pak je vada určena až po vytvrzení švu.
- Pro odvod tepla je nutné použít podložky, jinak se Al rozprostře mimo oblast svařování.
- Na konci švu se vytvoří kráter, jehož odstranění vyžaduje určité zkušenosti.
- Při tuhnutí se spojované plochy deformují, protože smrštění je příliš velké.
Příprava na práci
Hliníkový obrobek musí být očištěn od staré barvy a laku a také od nečistot. K tomu je nejlepší vzít kovový kartáč. Poté se povrch ošetří rozpouštědlem. Poté se aplikuje penetrační roztok k určení celistvosti materiálu.
Pro odstranění oxidového filmu z povrchu se díl navlhčí 2 minuty alkalickým roztokem (5%), zahřeje se na 60-70 stupňů C. Poté se promyje vodou, nejprve horkou, pak studenou. Poté se obrobek vloží do kyseliny dusičné (20%) zahřáté do stejného stavu na 6 nebo 7 minut. A znovu opláchněte vodou, jen obráceně, studenou a pak horkou. Sušte 2-3 hodiny. Při práci s odtavnou elektrodou je třeba s ní také zacházet stanoveným způsobem.
Hrany jsou řezány v závislosti na technologii svařování. Pokud je plánováno horké spojení s obalenými elektrodami, pak jsou konce do tloušťky 1,5 mm olemovány. Pokud je více než 20 mm, provede se řezání. S jinými elektrodami – více než 4 mm. Při švovém svařování jsou spojované plochy o tloušťce až 4 mm vzájemně dobře přizpůsobeny. Při 0,04-6,0 mm se používá bodová metoda. Mezera by v tomto případě neměla být větší než 0,3 mm.
Pokud je příprava provedena správně a je správně zvolen provozní režim, lze Al vařit s jakýmkoli zařízením: poloautomatickým, transformátorem, invertorem, s argonem nebo bez.
svařování hliníku
Svařování argonem
Při použití argonu jako ochrany existují dvě hlavní metody.
Nekonzumovatelné elektrody
Tato technologie se nejčastěji používá, když je potřeba opravit prasklinu. Buď musíte pracovat ve svislé rovině nebo na stropě. Ačkoli to není nutné, neexistují žádná prostorová omezení. Protože Argon je těžší než vzduch, takže jej lze smíchat s heliem (kromě vodorovných švů).
Síla proudu se nastavuje na základě následujícího výpočtu: průměr elektrody (mm) * koeficient (od 30 do 45). Pro Al plechy do tloušťky 4 mm se berou tyče 6 mm. Pro silnější obrobky jsou potřeba elektrody 6 mm. Na 1 minutu svařování se spotřebuje 6-16 litrů. argon. Pokud je tyč vyrobena z wolframu, pak je poháněna maximální rychlostí za drátěnou výplní.
Poloautomatický s plnicím drátem
Pro Al plechy o tloušťce 1,2 mm a více se lépe hodí poloautomatický invertor s přísadou drátu 1,6-3 mm. Je žádoucí, aby teplota tavení drátu byla co nejblíže teplotě hliníku (660 stupňů C).
S touto technologií se hořák s teflonovým vedením pohybuje zprava doleva a drát je podáván automaticky. Od trysky ke svarové lázni je dodržena vzdálenost asi 10-15 mm, hořák se odchyluje od svislice o 10-20 stupňů. Pokud jsou tyto parametry dodrženy, plyn je spotřebován ekonomicky a kov je dobře vařený.

Svařování Al bez ochranného plynu
Tato metoda je vhodná pro domácí řemeslníky, kteří nemají zařízení pro svařování plynem nebo nejsou zvyklí svařovat kov v ochranném prostředí. Pevnost švu v tomto případě není o nic horší ve srovnání s argonovou technologií.
Pro horké spojování Al bez argonu potřebujete speciální elektrody: Nobitec 412, TBW Harasil NC12 atd. Budete jich potřebovat hodně, protože spotřeba na hliník je 3x vyšší než na ocel. Jsou drahé, ale celkové náklady na provoz jsou nižší než při použití argonu.
Před svařováním se doporučuje zahřát obrobek na 150-200 stupňů C. Pracují při proudu 70-100 A, s krátkým obloukem. Tyč je držena v úhlu 90 stupňů. Po nanesení švu oklepeme kladívkem vodní kámen a vyčistíme spoj kovovým kartáčkem.

Tipy pro svařování Al doma
Při čištění povrchů nepoužívejte brusný papír ani jiné abrazivní prostředky. Aby se zabránilo vzniku horkých trhlin, musí být obrobek bezprostředně před svařováním zahřát. Před elektrickým svařováním se doporučuje zpevnit slitiny na bázi hliníku kalením za studena. V průmyslu se vrstva zvyšuje na 40% objemu, doma – mnohem méně.
Hliník je svařován pomocí DC obrácené polarity. Střídavý proud (AC) lze také použít, pokud má obvod předřadný reostat a oscilátor. Abyste se vyhnuli kráterům, je lepší nejprve cvičit na odpadních kusech hliníku. Pro svaření „jámy“ je nad ní vytvořena kopule. V místě kráteru pak po ochlazení nebude žádná trhlina.
Protože je elektroda hygroskopická, je vhodné ji před svařováním kalcinovat. Při poloautomatické práci s hliníkovým drátem by měl být jeho přesah o 15-20% větší než u přísad z železných kovů. Pokud se pro svařování používá tavná tyč s povlakem a oblouk se během práce přeruší, pak se pokračování švu provádí s přesahem 1 cm.
Optimální parametry prostředí: teplota vzduchu 18-22 stupňů C, relativní vlhkost cca 70%.
Svařování hliníku doma není nic neobvyklého. Jde to bez větších problémů – jen je třeba vzít v úvahu vlastnosti kovu a pracovat podle doporučení.
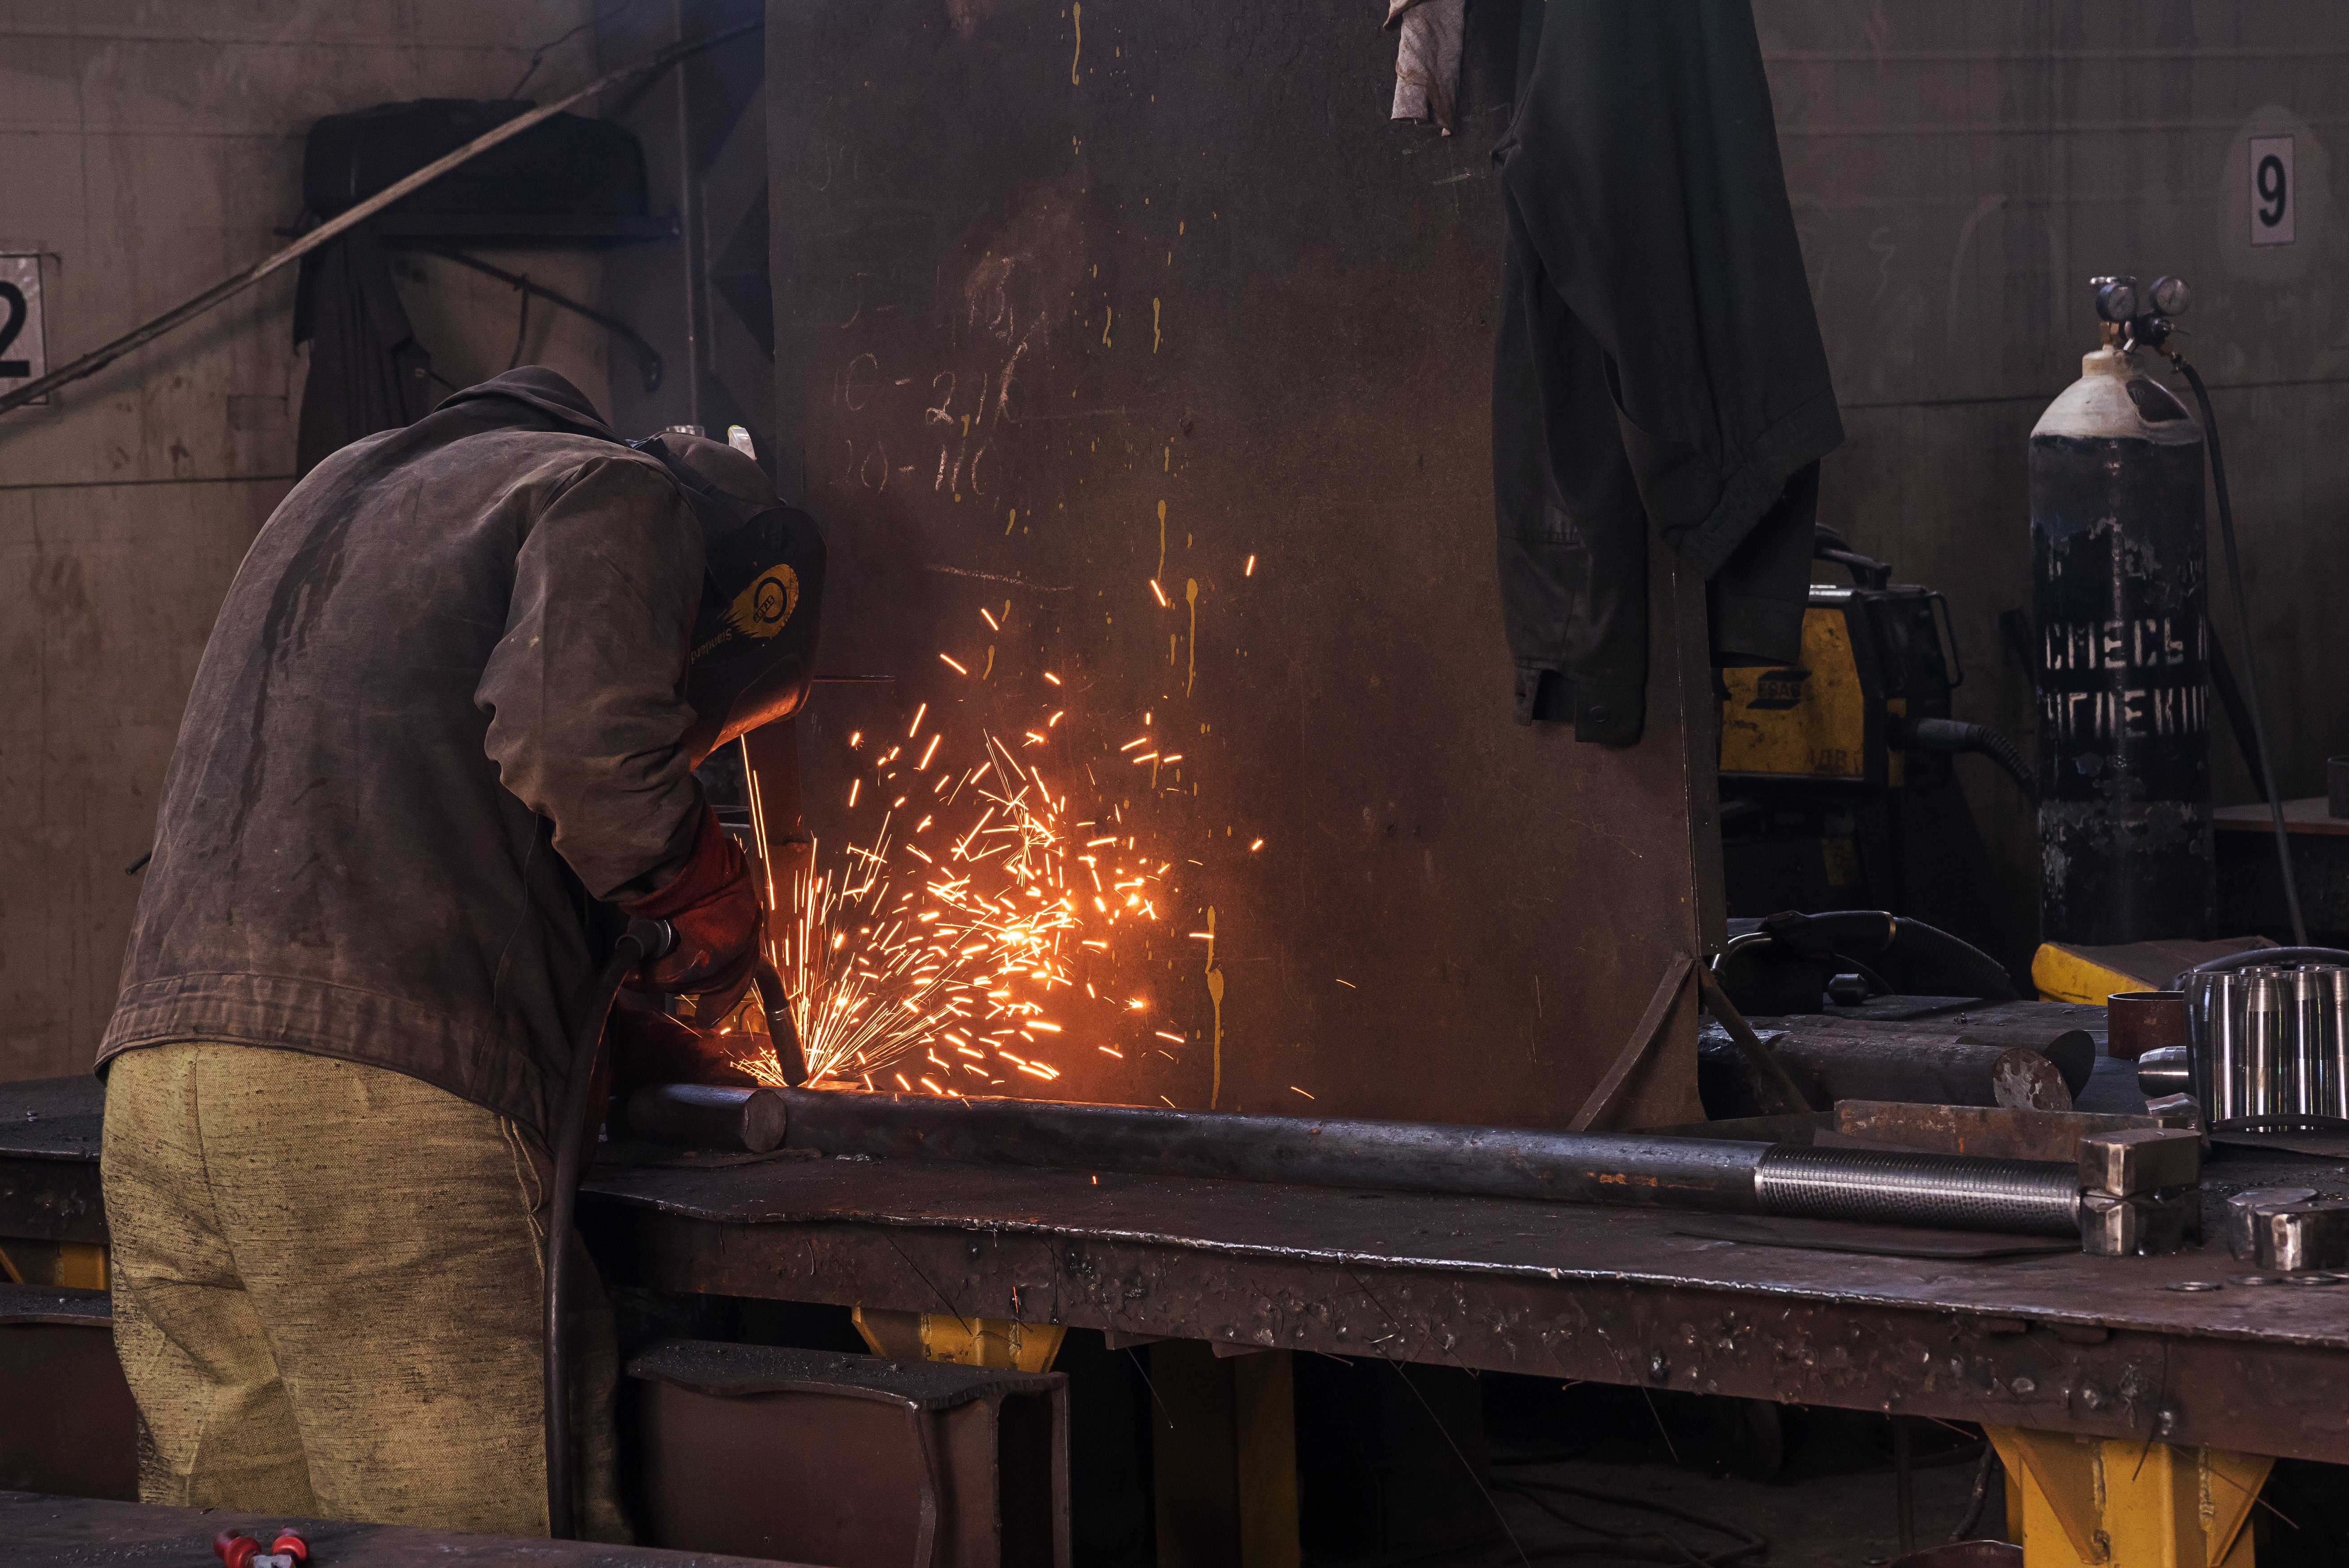
Hliník a jeho slitiny jsou široce používány ve strojírenství, letecké výrobě, výrobě obráběcích strojů, lékařství, elektrotechnice a stavebnictví. Lehké kovové konstrukce z hliníku se používají při výstavbě jak malých konstrukcí, tak i výškových budov s panoramatickým, pavoučím zasklením. Často je při výrobních a montážních pracích nutné spojovat hliníkové komponenty a díly svařováním. A zde vzniká mnoho obtíží souvisejících s fyzikálními a chemickými vlastnostmi materiálu. Nízká měrná hmotnost, vysoká tepelná vodivost, tvorba oxidového filmu na vzduchu s bodem tání nad 2000 C, přestože samotný kov taje při teplotě 3x nižší – to jsou jen některé z problémů, které nezkušený se svářeč setká při pokusu o svařování hliníku nebo hliníkových slitin.
Proč se hliník obtížně svařuje?
- Odstraňte oxidový film z hliníkových dílů.
- Spojte díly k sobě svařováním bez fólie.
Jak již bylo zmíněno výše, teplota tavení fólie na povrchu hliníku je několikanásobně vyšší než teplota tavení samotného kovu, což je 660 C. Aby se zabránilo opětovnému vytvoření fólie po odstranění, svářečské práce se provádějí v tzv. inertní prostředí – například v argonu.
Další problém souvisí s obtížemi ovládání svarové lázně v důsledku vysoké tekutosti roztaveného kovu. Pro urychlení chlazení se používají teplovodivé podložky.
Mezi další potíže při svařování hliníku a jeho slitin patří:
- Vysoká pravděpodobnost vzniku krystalizačních trhlin v důsledku rozpouštění vodíku ve svaru.
- Vzhled trhlin v hliníkových slitinách.
- Výrazné smrštění a v důsledku toho vysoká zbytková napětí a deformace při chlazení svařovaných dílů.
Protože kov má vysokou tepelnou vodivost, vyžaduje vysoký svařovací proud.
Metody svařování hliníku
Existují 3 hlavní způsoby spojování dílů vyrobených z hliníku a jeho slitin:
- Svařování drátem stejnosměrným proudem inertním plynem (DC MIG).
- Svařování wolframovými elektrodami v argonu nebo jiném inertním plynu se střídavým proudem (AC TIG).
- Ruční svařování stavnými elektrodami bez ochranného prostředí (MMA).
Volba jedné nebo druhé možnosti závisí na místě svařování, požadavcích na pevnost a spolehlivost spojení. Nejprve se musí zničit oxidový film a kov se zahřeje na 250-400 C v závislosti na tloušťce svařovaných výrobků.
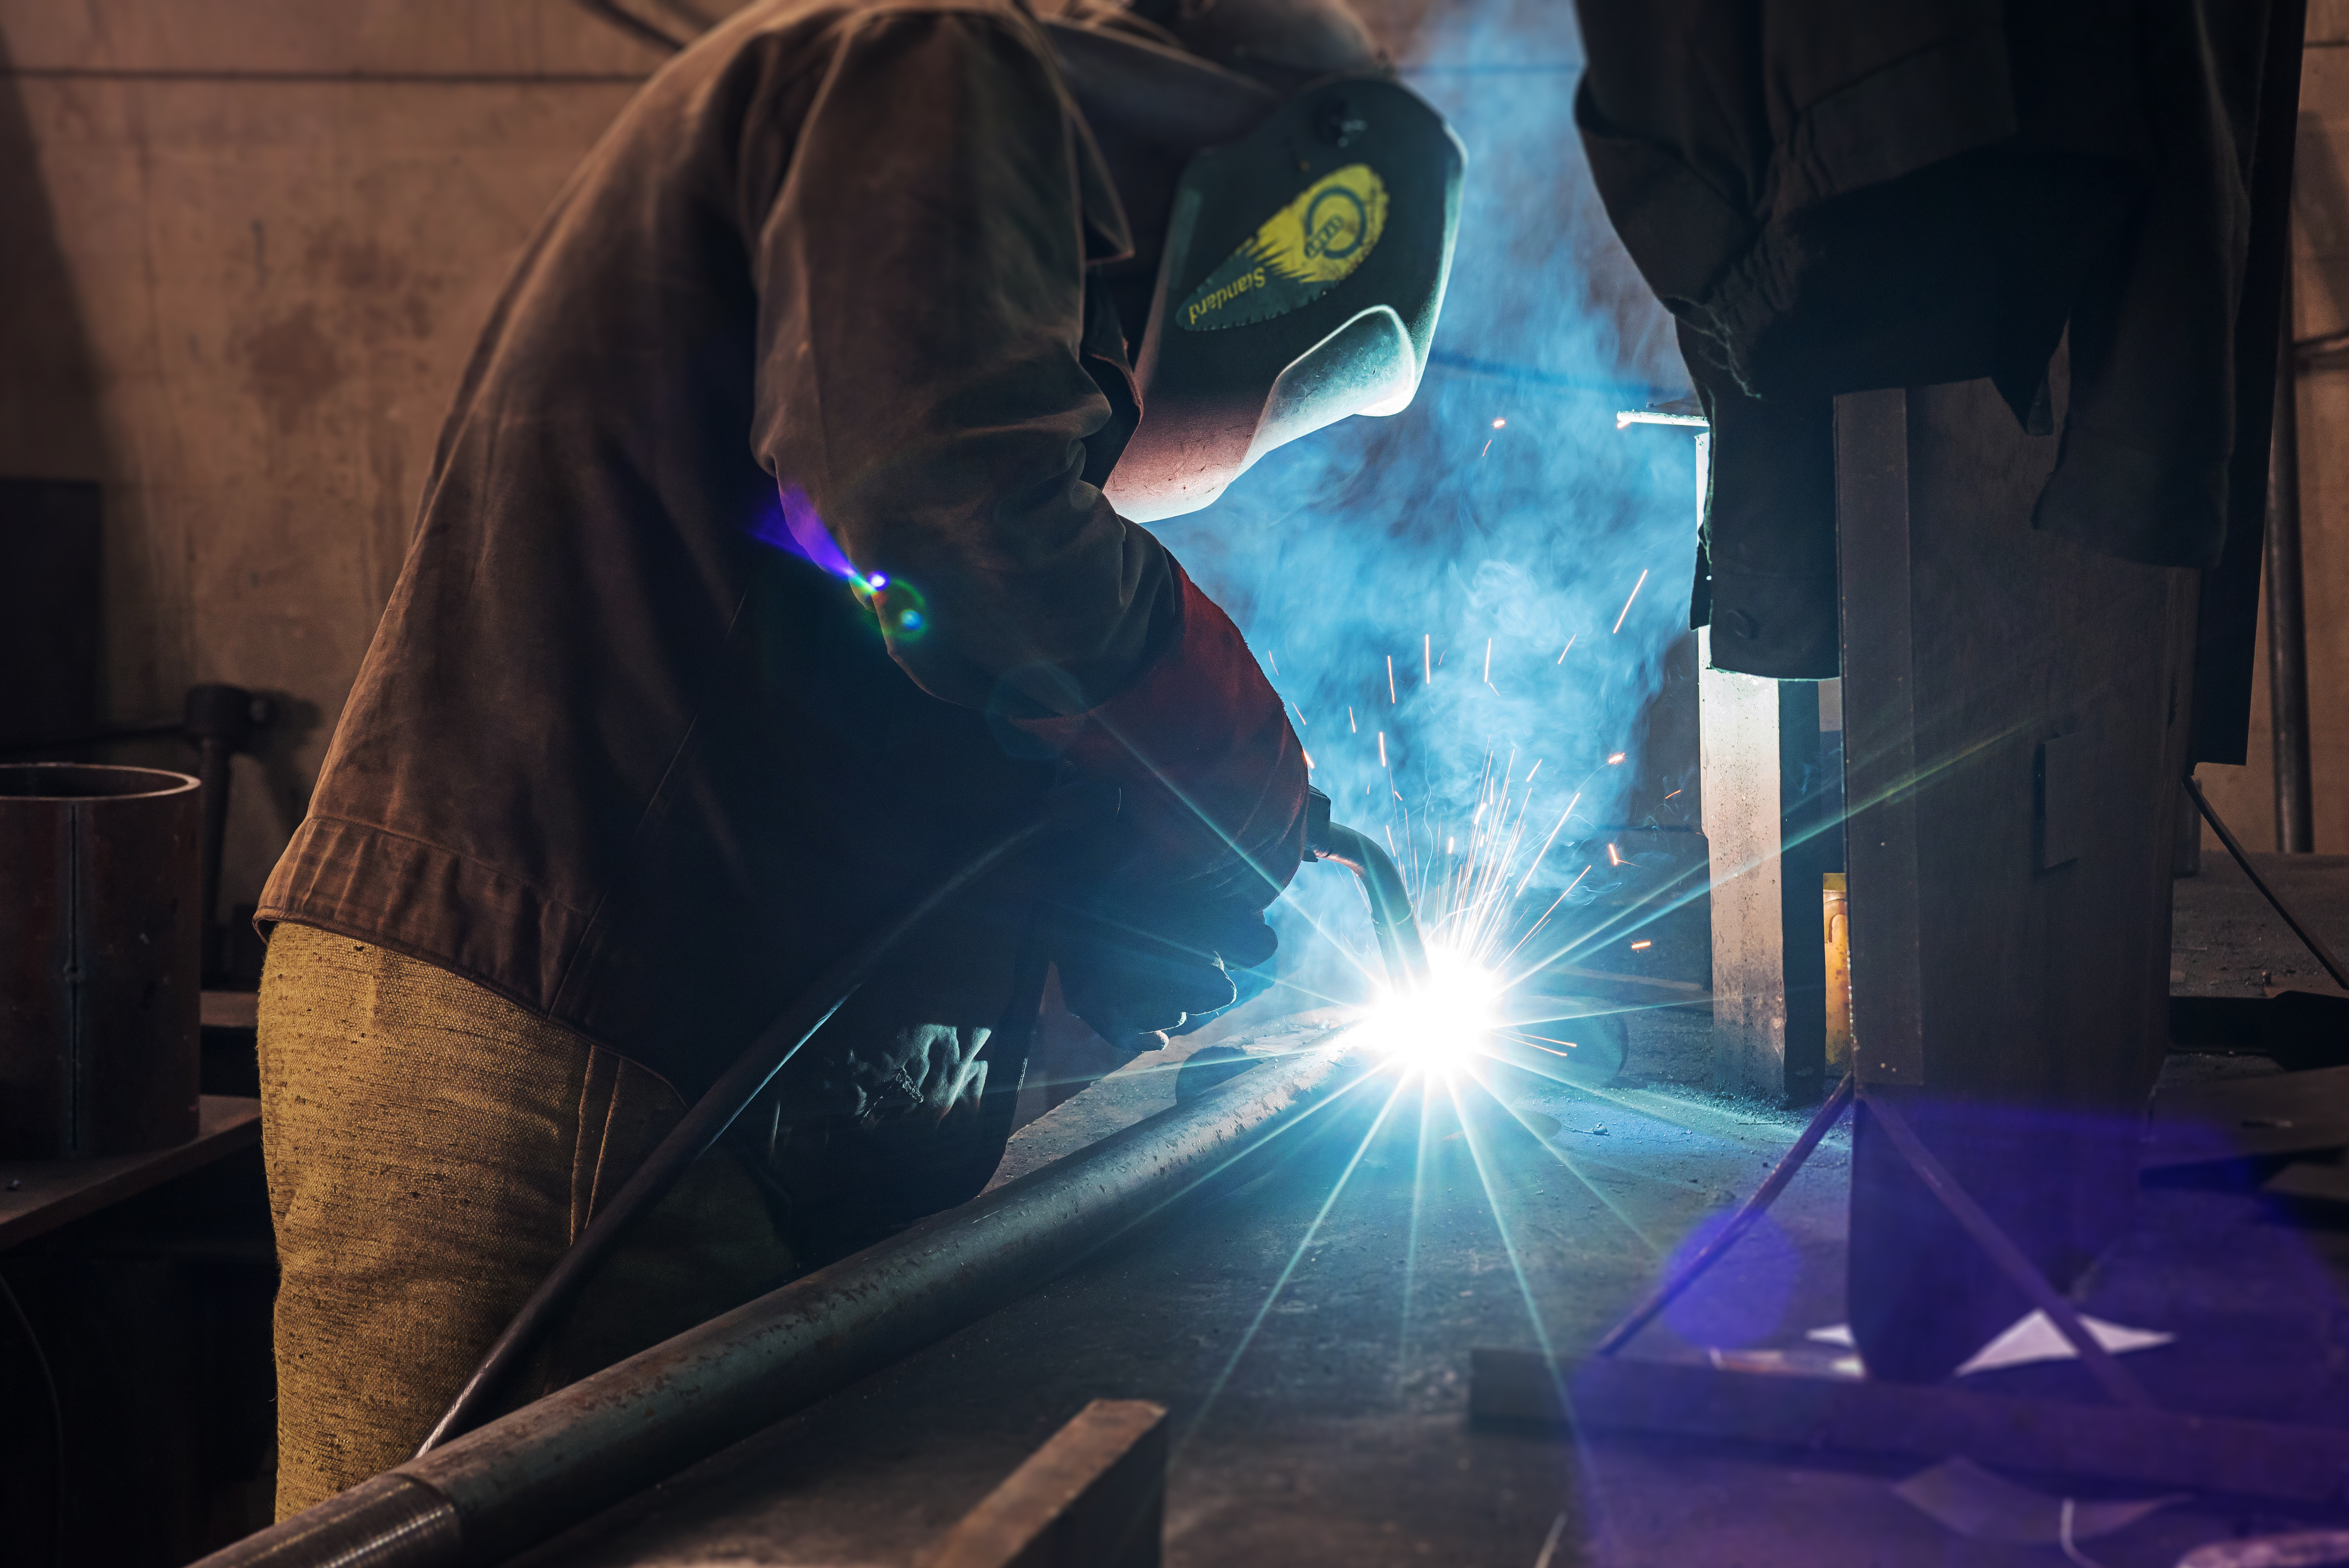
Poloautomatické a automatické svařování v inertním plynu
Velké podniky používají automatická a poloautomatická zařízení. Argon je dodáván centrálně. Je použit proud s obrácenou polaritou. Vzhledem k výrazné expanzi neželezných kovů při zahřívání je drát podáván pomocí speciálních hrotů se zvětšeným průměrem.
V případě automatického svařování elektrickým obloukem se pro hliník používá tavidlo AN-A1 a pro slitiny hliníku s hořčíkem AN-A4.
Svařování wolframovými elektrodami v inertních plynech
Jedna z nejoptimálnějších metod ručního svařování hliníkových dílů a konstrukcí. Svařování elektrickým obloukem se provádí v prostředí inertního plynu (argon nebo helium) pomocí tenkých wolframových elektrod (průměr 1,6-5 mm) a přísady do tloušťky 4 mm. Oblouk je udržován střídavým proudem, tzn. používá se svařovací transformátor.
Pro vysoce kvalitní svářečské práce musíte dodržovat následující požadavky:
- Úhel svíraný elektrodou a povrchem svařovaného hliníku by měl být v rozmezí 70-90 stupňů. Elektroda směřuje kolmo k tyči.
- Oblouk by měl mít délku v rozmezí 1,5-2,5 mm.
- Příčné podávání tyče a pohyb elektrody nejsou povoleny – hořák směřuje po tyči.
- Aby nedošlo k poškození tenkých dílů, jsou pod kov umístěny podložky odvádějící teplo z mědi nebo slitiny oceli.
- Minimalizace velikosti svarové lázně.
- Inertní plyn je přiváděn a vypínán 5-7 s před vytvořením a přetržením oblouku.
Svařování spotřební elektrodou (MMA)
Používá se extrémně zřídka – v případech, kdy není možné provádět svářečské práce v prostředí inertních plynů. Pro svařování se používají elektrody značek OK, UANA, OZA, EVCH. Ruční svařování elektrickým obloukem MMA je vhodné pro spojování nekritických částí, sestav, konstrukcí, které nepodléhají zatížení a mají tloušťku nejvýše 4 mm. Svařování se provádí proudem s obrácenou polaritou, obvykle s předehřátím dílů. Při obloukovém svařování uhlíkovými elektrodami je vyžadován stejnosměrný proud s přímou polaritou.
Jiné metody svařování hliníku
V továrních podmínkách ve velkých podnicích jsou možné následující technologie svařování:
- Laser. Laserové svařování umožňuje získat tenký, rovnoměrný šev, včetně složitých tvarů. Hlavní úskalí spočívá ve správné volbě výkonu CO2 laseru za účelem získání požadovaného tvaru a hloubky průniku.
- Plazma. Pomocí plazmového svařování se působením plazmy kov taví a ochranné prostředí zabraňuje vnikání plynů z atmosféry do lázně.
Vzhledem k fyzikálním a chemickým vlastnostem kovu vyžaduje svařování a kovoobrábění hliníku a hliníkových slitin speciální přístup a přísné dodržování všech technologických postupů. V opačném případě, i když lze svařovat hliníkové díly, svar se nebude lišit v pevnosti a odolnosti.