Svařování trubek a potrubních spojů: průběžné video o svařování
Nejběžnějším způsobem instalace inženýrských sítí je elektrické svařování trubek.
Elektrické svařování trubek vlastními silami je poměrně jednoduchý proces. Musíte jen pečlivě dodržovat kroky a techniku provádění této práce.

1.Příchozí kontrola
Ruční svařování trubek elektrickým obloukem začíná kontrolou, zda trubka splňuje požadavky předpisů.
Co zkontrolovat:
- Dostupnost certifikátu shody.
- Markirovku.
- Ekvivalent uhlíku. Tato hodnota udává svařitelnost oceli. V závislosti na obsahu uhlíku se volí technologie svařování trubek.
- Délka dílu.
- Průměr dílu a tloušťka stěny.
- Tloušťka stěny.
- Ovalita konců dílu.
- Zakřivení dílu.
- Přítomnost poškození a defektů na kovovém povrchu.
2.Příprava spojů pro svařování
Příprava spojů se provádí mechanickým opracováním nebo tepelným řezáním. Pokud bylo použito tepelné řezání, musí být výsledná hrana zpracována brusným nástrojem nebo frézou.
Pokud plánujete svařovat trubku z nízkolegované nebo uhlíkové oceli bez použití opěrného kroužku, zkosení srážejte pouze mechanicky. Okraje na trubkách z legovaných a vysoce legovaných ocelí (včetně nerezové oceli) jsou řezány stejným způsobem.
Připravená hrana by neměla mít ostré rohy, otřepy, trhliny nebo ostré přechody. Všechny tyto „přebytky“ pečlivě očistíme pilníkem nebo brusným kotoučem.
Ke kontrole kvality opracování hran svářeči používají kontrolní šablony:

- rohy;
- přesahující okraje;
- otupení hran;
- mezera v klínovém spoji;
- mezera v T-spojce;
- mezera v tupém spoji.
3. Výběr technologie svařování trubek.
Elektrické svařování trubek se provádí hlavně dvěma způsoby:
- ruční obloukové svařování obalenou elektrodou;
- ruční argonové obloukové svařování netavitelnou elektrodou.
První metoda se používá pro uhlíkové oceli, druhá – pro legované oceli (včetně nerezových ocelí).
4.Jak svařovat trubky elektrickým svařováním obalenou elektrodou.
1. Režimy:
- Typ a polarita proudu závisí na tloušťce stěny trubky, jakosti oceli a jakosti potažené elektrody.
- Svařovací proud je určen tloušťkou elektrody. Chcete-li jej vypočítat, musíte vynásobit průměr elektrody číslem (30-40). Výsledné číslo se bude rovnat svařovacímu proudu v ampérech.
- Napětí oblouku je určeno jeho obloukem. Optimální délka oblouku se pohybuje od poloviny průměru elektrody do plného průměru elektrody plus 1.
- Svářeč volí rychlost svařování v závislosti na geometrických rozměrech švu.
V dnešní době lze na internetu nalézt tabulky závislostí všech uvedených veličin. Kromě toho zde můžete najít spoustu vzdělávacích materiálů, které podrobně pokrývají elektrické svařování trubek: videa, pokyny, doporučení.
2.Montáž spojů trubek malého průměru (do 100 mm) s tloušťkou stěny 2 až 10 mm z nízkouhlíkových ocelí:
- Spoje jsou sestaveny do přípravků a upnuty v jednom nebo dvou bodech. Pokud existují dva uchopovací body, pak jsou umístěny symetricky.
- Spoje upevněné jedním připínáčkem se okamžitě opaří, počínaje stranou proti připínáčku;
- Pokud je tloušťka stěny menší než 3 mm, provádí se lepení elektrodou o průměru nejvýše 2,5 mm;
- Spoje výrobku s tloušťkou stěny větší než 4 mm jsou svařeny nejméně ve dvou vrstvách – kořenový šev a lícní lišta.
- Při svařování dílů o průměru od 30 do 83 mm se svislý spoj svařuje po částech po ¾ obvodu;
- Každá následující horizontální spárová lišta se pokládá v opačném směru;
- „Zamykací“ části následujících válečků jsou posunuty vzhledem k předchozím švům.
3. Rotační klouby:
- Při svařování spojů v rotátorech se musí rychlost otáčení výrobku rovnat rychlosti svařování.
- Poloha svarové lázně, nejvhodnější pro vytvoření svaru, není v nejvyšším bodě spoje, ale v bodě 30-35 stupňů od svislice ve směru opačném k otáčení.
- Pokud je použití rotátorů nepraktické nebo nejsou k dispozici, musí být svarové spoje natočeny v úhlech 60-110 stupňů. Díky tomu je šev vytvořen v nejpohodlnější, nižší poloze.
- trubky otočené o 180 stupňů se svařují ve třech krocích:
- nejprve ve dvou krocích svaříme dvě horní čtvrtiny průměru trubky ve směru k sobě v jedné nebo dvou vrstvách;
- poté otočte trubku o 180 stupňů a svařte zbývající část spoje na plnou tloušťku;
- pak se trubka znovu otočí o 180 stupňů a zbývající řez se vyvaří.
4. Svařování pevných spojů:
- Svislé neotočné spoje se svařují ve dvou krocích. Obvod spoje je konvenčně rozdělen svislou středovou osou na dvě části. Každá z nich má tři polohy: stropní, vodorovnou a spodní. Strop je oblast, která zaujímá přibližně 20 stupňů od nejnižšího bodu dílu.
Spodní poloha je část, která také zabírá přibližně 20 stupňů od horního bodu součásti. Mezi těmito polohami je horizontální poloha. Svařování začíná od stropní polohy a končí dole (tj. provádí se od nejnižšího bodu dílu k nejvyššímu bodu).
Každá sekce je svařena krátkým obloukem rovným polovině průměru elektrody. Přesah švů (zámek) závisí na průměru dílu a může se pohybovat od 20 do 40 mm. Musíte začít svařovat s „úhlem dozadu“ a skončit „úhlem dopředu“.
- Vodorovné neotočné spoje jsou svařeny pod úhlem dozadu. Sklon elektrody vzhledem k vertikální ose by měl být 80-90 stupňů. Vařte středním obloukem.
5. Svařování trubek elektrickým svařováním v ochranných plynech: svařování argonem.
Režimy:
- Svařovací proud závisí na tloušťce stěny součásti při svařování v jednom průchodu a na výšce housenky při svařování ve více průchodech. Pro každý mm průměru elektrody je přiřazeno 30-35 A.
- Napětí oblouku je udržováno na minimu, což odpovídá svařování krátkým obloukem.
- Rychlost svařování je upravena tak, aby bylo zajištěno, že okraje budou svařeny a budou vytvořeny rozměry švu.
- Spotřeba argonu závisí na jakosti oceli, režimu svařovacího proudu a pohybuje se od 8 do 14 l/min.
- Ihned po instalaci příchytek je nutné svařit souvislý šev, který by měl být přetaven při provádění první vrstvy.
- Přívod argonu se zastaví pouze 5-8 sekund po přerušení oblouku.
6. Kontrola kvality svaru.
- Nejběžnějším způsobem kontroly svařování je vnější kontrola. Při kontrole se zjistí přítomnost prasklin, popálenin, podříznutí, nestavení atd.
- Před zahájením kontroly musí být svary očištěny od strusky. Všechny švy bez výjimky jsou kontrolovány.
- Ke kontrole geometrických parametrů švů se používají šablony, sondy a standardní měřicí nástroje.
- Těsnost švů se kontroluje vodou (hydraulická zkouška) nebo plynem (pneumatická zkouška).

Chcete-li svařovat polypropylenové trubky vlastníma rukama, musíte si zakoupit speciální vybavení.
Plazmové svařování má mnoho výhod. O kterých si přečtěte v tomto článku.
Chcete vařit bez újmy na zdraví? Zajímavé informace pro vás na https://elsvarkin.ru/texnologiya/vodorodno-kislorodnaya-svarka/ odkaz.
7.Bezpečnostní opatření.
Při svařování může dojít k poraněním tohoto druhu, úrazu elektrickým proudem, popáleninám roztaveným kovem a popálení očí zářením. Abyste tomu zabránili, musíte:
- spolehlivě izolovat všechny živé části;
- uzemněte kryty napájecích zdrojů a pomocných zařízení. Průřez zemnících vodičů musí být roven nebo větší než 25 metrů čtverečních. mm.
- kombinézy a rukavice musí být suché;
- ve stísněných prostorách by se měly používat gumové rohože a galoše;
- Nezačínejte pracovat bez ochranného štítu, jehož velikost zcela zakrývá hlavu a obličej svářeče.
8. Svařování trubek elektrickým svařováním: cena.
Náklady na svařování trubek závisí na průměru a materiálu součásti. Takže například jeden cm potrubního spoje DN15 stojí 25 rublů a DN50 – 22 rublů.
Obsahem tohoto článku je video svařování trubek a podrobný popis procesu a povinných bezpečnostních pravidel. Čtenář v ní najde popis svářečských prací pomocí plynového a elektrického obloukového svařovacího stroje a také hrdlové svařování polypropylenových potrubí.

Nástroje
Jaké nástroje potřebuje svářeč?
Svařování plynem
- Kyslíkové a acetylenové lahve;
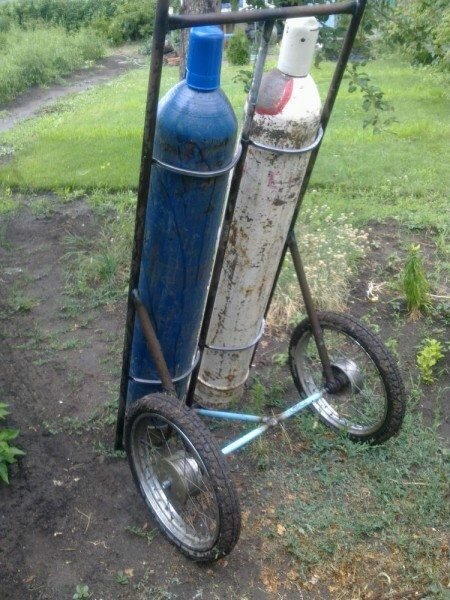
- Dvojice převodovek;
- Vyztužené plynové hadice;
- Plynový hořák;
- Svařovací ocelový drát tloušťky 3 – 4 milimetry;
- Bruska nebo plynová řezačka pro řezání trubek na míru, srážení hran atd.;
Nápověda: řezačka je instalována místo hořáku a liší se od ní větším tepelným výkonem, který umožňuje řezání kovu i pod vodou, a přítomností kyslíkového řezacího ventilu.
Po zahřátí oblasti řezu na teplotu blízkou bodu tání umožňuje otevřený řezací ventil vyfouknutí roztavené oceli.
- Ochranná skla jsou průhledná nebo výhodněji tónovaná. Během procesu svařování se ocel zahřívá na bílou záři, což ztěžuje pozorování procesu;
- Plstěný župan. Malé kapky taveniny mohou svářeči způsobit vážné zranění.
Elektrické svařování
Svařování ocelových trubek elektrickým obloukem vyžaduje:
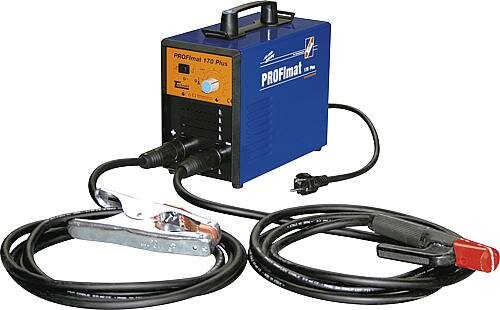
- Svařovací stroj – transformátor nebo invertor s výstupním proudem minimálně 160 ampér. Střídač má kompaktnější velikost a funguje perfektně ze sítě 220 V; při svařování bezešvých trubek se stěnami značné tloušťky jsou vhodnější vysoce výkonná transformátorová zařízení napájená 380 volty;
Navíc: přístroje napájené 220 volty umožňují vařit s 3mm elektrodami; Mezitím je při instalaci plynových a vodovodních rozvodů, topných rozvodů a dalších potrubí velkého průměru vhodnější použít elektrody o tloušťce 4 mm.
- Svařovací kabely – pro uzemnění svařovaných dílů a pro připojení držáku ke svářeči;
- Držák elektrod;
- Samotné svařovací elektrody;
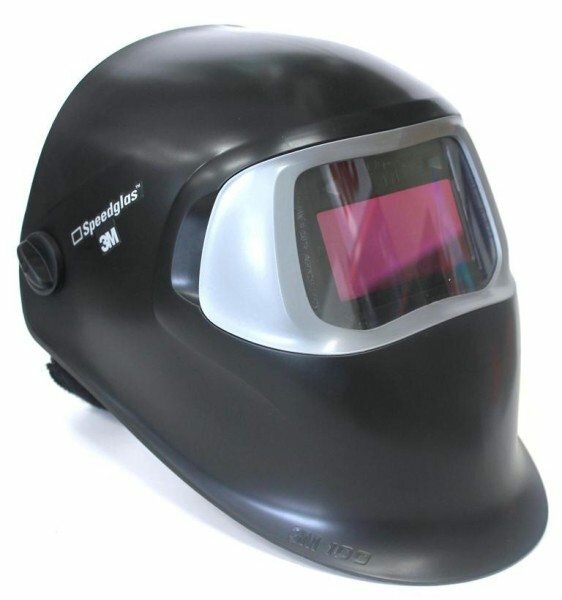
- Ochranná maska. Ne brýle, ale masky: značná část světla vyzařovaného obloukem dopadá do ultrafialové části spektra a může způsobit vážné popáleniny kůže. Obzvláště pohodlné jsou masky chameleon, které přizpůsobují stupeň tmy úrovni osvětlení;
- Již známý plstěný župan a ochranné rukavice vyrobené ze silné nehořlavé látky;
- Z důvodů elektrické bezpečnosti se důrazně doporučuje provádět svářečské práce v gumových botách (boty nebo galoše) nebo ve stoje na gumové podložce.
Soklové svařování polypropylenu
Zde je seznam nástrojů znatelně kratší:
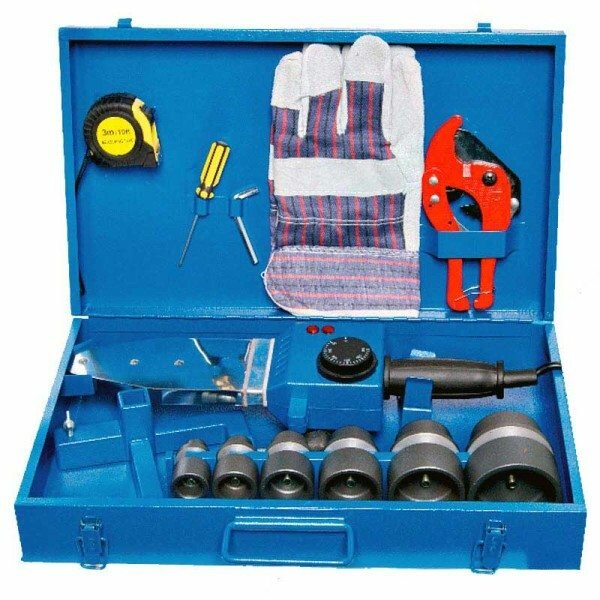
- Páječka pro nízkoteplotní svařování se sadou trysek pro vedení průměrů trubek;
- Řezací nůž;
- Kalibrátor srážení hran;
- Při instalaci trubky vyztužené hliníkem použijte holicí strojek (pro vnější vyztužení) nebo zastřihovač (je potřeba při umístění výztužné vrstvy fólie mezi dva polypropylenové pláště stejné tloušťky). Tyto nástroje jsou určeny k odstranění fólie ze svařovacího pole: jinak může elektrochemická destrukce kovu způsobit delaminaci trubky a následnou ztrátu těsnosti spoje.
Při provádění svářečských prací nejsou vyžadovány žádné ochranné pomůcky – všechny stupně jsou pro účinkujícího absolutně bezpečné.
Технология
Na internetu je spousta videí demonstrujících, jak svařovat ocelové trubky. Jen málo z nich je však doprovázeno podrobnými komentáři k dění. Pojďme rychle vyplnit tuto mezeru.
Svařování plynem
- Konce obou svařovaných trubek jsou seříznuty v pravém úhlu k podélné ose. Pro T-kus, koutové svařování nebo spoje v libovolném úhlu se tvar řezů volí individuálně v závislosti na přístupu ke švu. Pokud je tloušťka stěny značná, nejprve se hrany zkosí pod úhlem 30 – 45 stupňů k podélné ose;
- Díly, které mají být svařovány, jsou vystředěny a upevněny pomocí svorek, plynového klíče nebo sponky pomocí stejného svařování plynem;
- Hořák je nastaven tak, aby jeho plamen byl převážně modrýa oblast jasné záře neměla délku větší než 3 cm;

- Přiblížením světelné plochy hořáku k budoucímu švu se konce trubek zahřívají, dokud se kov nezačne tavit. Toto stádium lze snadno sledovat chvěním kovových kapiček v plameni;
- Poté se svařovací drát vloží do hořáku; po roztavení se přiblíží mezeře mezi díly. Kapky roztaveného kovového drátu vstupují do oblasti švu a vyplňují mezeru v důsledku kapilárního efektu;
- Postupným posunem podél švu s nepřetržitým slučováním kapiček taveniny bude šev vzduchotěsný po celé jeho délce.

Tam, kde je přístup ke spoji omezen (například minimální vzdáleností od stěny), se používají následující:
- Svařování se zrcadlem. Drát a hořák jsou ohnuté tak, že jejich tvar umožňuje přiblížit se k zadní části potrubí; proces svařování je řízen zrcadlovým odrazem;
- Chirurgická sutura (okno). Přední část trubky je vyříznuta ve tvaru písmene „P“ a ohnutá; šev je svařen zevnitř trubky, poté se okno vrátí do své původní polohy a je svařeno.
Elektrické svařování
Pokud jsou stěny potrubí silné, nejprve se konce zkosí.

Obě části jsou uzemněny.
- Svářeč, přibližující elektrodu ke švu, zapálí oblouk lehkými poklepy;
Upozornění: elektrodu nelze držet v pravém úhlu k povrchu.
Plášť elektrody nejen chrání taveninu před oxidací vzdušným kyslíkem; také vytváří mezeru mezi tyčí elektrody a součástí, což umožňuje spálení oblouku.
Když se tyč dostane do přímého kontaktu s obrobkem, elektroda se „přilepí“.

- Krátkým dotykem se šev svaří, s povinným přesahem svařovaných ploch;
- Na těžko dostupných místech se používají výše popsané technologie — svařování zrcadlem (v tomto případě je elektroda ohnutá) a chirurgickým švem;
- Po dokončení práce je šev očištěn od strusky..
polypropylen
Videa na internetu také poměrně často ukazují, jak se polypropylenové trubky svařují. I zde však zůstávají některé jemnosti v zákulisí.
Podstatou metody je natavení vnějšího povrchu trubky a vnitřního povrchu tvarovky páječkou zahřátou na 260 C a následného vyrovnání.
Jako vždy jsou výsledky značně ovlivněny detaily:

- Z trubky je nutné odstranit vnější zkosení, což umožní její zasunutí do hrdla tvarovky s minimálním odporem;
- Spojení se provádí jedním pohybem vpřed, bez otáčení. V opačném případě může „vlna“, která se objeví na roztavených površích, poškodit těsnění;
- Jak již bylo zmíněno, hliníková výztuž musí být odstraněna ze svařovacího pole;
- Jak doba tavení, tak i doba následné fixace dílů jsou určeny průměrem trubky:
| Průměr | Reflow, sec | Fixace, odd |
| 16 | 5 | 4 |
| 20 | 5 | 4 |
| 25 | 7 | 4 |
| 32 | 8 | 4 |
| 40 | 12 | 6 |
| 50 | 18 | 6 |
| 63 | 24 | 6 |
| 75 | 30 | 8 |
| 90 | 40 | 8 |
Zvláštní případ
Jak plynové, tak elektrické svařování pozinkovaných trubek je velmi špatný nápad. Pozinkování by se mělo montovat pouze a výhradně na závity s litinovými nebo mosaznými závitovými fitinky.
Proč? Ano, protože bod varu zinku (906 C) je nižší než bod tavení oceli (1300 – 1500 C podle složení). Během jakýchkoli svařovacích prací bude oblast švu zcela bez antikorozního povlaku.
Ve výsledku tak získáme obyčejnou černou ocelovou trubku, zcela bezbrannou proti rzi, ale za mnohem vyšší cenu.

zabezpečení
Již jsme zmínili, že pájení polypropylenu je naprosto bezpečná činnost. Bohužel, totéž nelze říci o svařování ocelových výrobků. Dodržování jednoduchých bezpečnostních pravidel vám pomůže vyhnout se problémům.
Plyn

- Snubní prsteny a jiné šperky na rukou jsou přísně zakázány. Ventil 90kilogramové láhve, který se při nakládání zachytí, může přijít o prst;
- Rovněž je zakázána práce v naolejovaných rukavicích. Při kontaktu s kyslíkem se olej vznítí i bez jiskry;
- Před zahájením práce je nutné zkontrolovat stav hadic a armatur. Rozbitá výztuž a netěsnosti mohou vést ke vzniku výbušné směsi;
- Ze stejného důvodu by měla být práce prováděna v dobře větraném prostoru;
- Válce nesou dva lidé na speciálních nosítkách;
- Při prvním náznaku odchylek ve tvaru hořáku se ventil na hořáku uzavře a hrot se vyčistí. Porušení tohoto pravidla může vést ke zpětnému vzplanutí – smíchání acetylenu a kyslíku v hořáku a hadicích s následným výbuchem.
elektřina

- Práce bez roušky a rukavic vyrobených z dielektrické tkaniny je zakázána. Rovněž jsou zakázány všechny druhy elektrických svářečských prací ve vlhkých místnostech;
- Potrubí musí být před zahájením prací zcela vypuštěno;
- Kabely by neměly být vedeny přes kaluže nebo bahno;
- Svářeč by neměl držet uzemněnou konstrukci volnou rukou. Náhodným dotykem držáku holou rukou vyšlete jeho tělem proud o stovkách ampér – s velmi předvídatelnými následky.
Závěr
Bohužel, příběh o technologii svařování může položit pouze teoretický základ, zatímco umění přichází s dlouhou praxí. Jako vždy uvítáme vaše komentáře a komentáře. Hodně štěstí!