Jak zvolit úhly ostření vrtáků v závislosti na zpracovávaném kovu?
Ostření vrtáku hraje důležitou roli v jeho účinnosti a životnosti. Správně naostřený vrták vám umožňuje snadno a přesně vrtat do kovu a vytvářet čisté otvory bez námahy.
Jedním z klíčových parametrů pro ostření vrtáku je úhel ostření. Určuje ostrost řezné hrany a může být pro různé materiály různá. Vrták naostřený pod špatným úhlem bude mít tupou řeznou hranu, což způsobí potíže a neúčinnost.
Existuje speciální tabulka, která vám pomůže vybrat správný úhel ostření pro vrták v závislosti na použitém materiálu. Ukazuje doporučené úhly pro různé druhy oceli, litiny, hliníku a dalších kovů. Znáte-li úhly ostření pro konkrétní materiál, můžete si vybrat optimální režim vrtání a získat nejlepší výsledek.
Při ostření vrtáku je také důležité vzít v úvahu jeho průměr. Čím menší je průměr vrtáku, tím menší by měl být úhel ostření. Měli byste také vzít v úvahu typ vrtáku, protože úhel ostření se bude u spirálových a středových vrtáků lišit. Je důležité si uvědomit, že správné ostření kovového vrtáku nejen zajišťuje kvalitní vrtání, ale také prodlužuje jeho životnost.
Důležitost správného úhlu ostření vrtáku
Správný úhel ostření vrtáku je jedním z klíčových faktorů určujících účinnost nástroje. Ovlivňuje přesnost vrtání, rychlost a kvalitu procesu.
Optimální úhel ostření pomáhá zajistit správný směr síly při vrtání, což snižuje tření a opotřebení nástroje. Díky tomu vrták snadněji proniká do materiálu, eliminuje lepení a klouzání.
Úhel ostření také ovlivňuje kvalitu otvoru. Při nesprávném naostření mohou nastat problémy s drsností okraje otvoru, vrubem, vráskou vrtáku a výběrem materiálu. Správným naostřením vrtáku můžete těmto negativním důsledkům předejít a dosáhnout čistšího a čistšího výsledku.
Pokud je úhel ostření nesprávný, vrták se může přehřát, což vede k rychlému stárnutí a opotřebení. V důsledku toho se výrazně zkracuje životnost nástroje a zvyšují se náklady na jeho výměnu. Správným nabroušením vrtáku můžete výrazně zvýšit jeho životnost a ušetřit na nákladných výměnách.
Proč je správné ostření klíčem ke kvalitní práci

Pokud jde o vrtání do kovu, správné naostření vrtáku je klíčem k dosažení kvalitních výsledků. Správně nabroušený vrták umožňuje udělat čistý a přesný otvor bez zbytečných otřepů nebo prasklin.
Doporučujeme vám, abyste si přečetli: Úspory a pohodlí: otevřete jednorázový „mlýnek“ na pepř, abyste jej mohli používat donekonečna
Nesprávné ostření však může vést k mnoha problémům. Například pokud je úhel ostření příliš ostrý, může to vést k přehřátí vrtáku a jeho rychlému opotřebení. Pokud je úhel ostření příliš tupý, vrták sklouzne po povrchu a nebude schopen spolehlivě vyvrtat díru.
Správné naostření vrtáku má vliv i na jeho přesnost a stabilitu. Když je vrták správně naostřen, pronikne do kovu rovnoměrně, aniž by se tiskl nebo zasekl. To vám umožní dosáhnout přesnosti otvoru a zlepšit produktivitu práce.
Správné naostření vrtáku je tedy nezbytným prvkem pro dosažení kvalitní práce. Je důležité vzít v úvahu vlastnosti materiálu, pro který je vrták určen, a zvolit vhodný úhel ostření. To vám umožní získat hladké a přesné otvory, chránit vrták před opotřebením a mít dlouhou životnost. Proto je důležité dbát na správné ostření vrtáku a řídit se doporučeními profesionálů.
Doporučení pro výběr úhlu ostření vrtáku
Výběr správného úhlu ostření vrtáku hraje důležitou roli v jeho účinnosti a životnosti. Nesprávný úhel ostření může vést k otupení vrtáku, problémům při procesu vrtání a poškození zpracovávaného materiálu. Zde je několik doporučení, která vám pomohou vybrat optimální úhel ostření vrtáku.
- Materiál obrobku: Pro vrtání měkkých materiálů, jako je dřevo nebo plast, se doporučuje použít vrták s velkým úhlem ostření, asi 90 stupňů. Pro kovové materiály se obvykle používá vrták s úhlem ostření asi 118 stupňů.
- Průměr vrtáku: Čím větší je průměr vrtáku, tím menší by měl být úhel ostření. U vrtáků malého průměru (do 6 mm) se doporučuje úhel ostření asi 120 stupňů, u větších vrtáků lze úhel ostření zvýšit na 135 stupňů.
- Typ materiálu vrtáku: V závislosti na materiálu, ze kterého je vrták vyroben, se může úhel ostření lišit. Například pro vrtáky z rychlořezné oceli se doporučuje úhel ostření asi 118 stupňů a pro vrtáky z karbidu wolframu asi 135 stupňů.
Vezměte prosím na vědomí, že tato doporučení jsou obecnými pokyny a mohou se lišit v závislosti na konkrétních podmínkách a požadavcích vaší práce. Při výběru úhlu ostření vrtáku vždy vezměte v úvahu vlastnosti materiálu a podmínky jeho zpracování. Nezapomeňte také správně naostřit vrták, abyste dosáhli nejlepších výsledků.
Tabulka s doporučenými úhly ostření pro různé materiály
Správné naostření vrtáku hraje důležitou roli ve výkonu a životnosti nástroje. Optimální úhel ostření závisí na materiálu, se kterým pracujete. Níže je tabulka s doporučenými úhly ostření pro různé materiály:
| Materiál | Úhel ostření |
|---|---|
| Litina | 90° |
| ocel | 118 ° -135 ° |
| nerez | 135 ° -150 ° |
| Hliník | 90 ° -110 ° |
| dřevo | 90 ° -120 ° |
Doporučujeme vám přečíst si: Hodnocení 2025: Top 10 čističů sporáků a trouby
Naostření vrtáku pod správným úhlem vám umožní dosáhnout optimální rovnováhy mezi řeznou schopností a aplikační silou. Například u litiny se doporučuje úhel ostření 90°, který zajišťuje efektivní úběr materiálu. U oceli poskytují úhly mezi 118° a 135° optimální řezné podmínky. U nerezové oceli se doporučuje vyšší úhel ostření (135°-150°), aby se vyrovnala s její vysokou tvrdostí.
Při práci s hliníkem se úhly ostření mohou pohybovat od 90° do 110°. Nižší úhel umožňuje snadné pronikání vrtáku, zatímco vyšší úhel umožňuje lepší odvod třísek. Pro práci se dřevem se doporučuje úhel ostření 90° až 120° v závislosti na tvrdosti materiálu.
Použití tabulky s doporučenými úhly ostření vám pomůže vybrat optimální úhel pro konkrétní materiál a zajistí efektivnější vrtání s minimální námahou a opotřebením nástroje.
Jak správně naostřit vrták do kovu
Ostření kovového vrtáku je důležitou operací pro zajištění kvalitního vrtání a prodloužení životnosti vrtáku. Chcete-li to provést, musíte zvolit správný úhel ostření s ohledem na materiál, který bude zpracován.
Zpočátku je třeba nainstalovat vrták do ostřicího stroje a opravit jej. Dále byste měli určit požadovaný úhel ostření. Pro vrtání měkkých kovů, jako je hliník nebo měď, se doporučuje úhel ostření asi 118 stupňů. Pro zpracování ocelových materiálů může být úhel ostření v rozmezí 135-150 stupňů.
Je velmi důležité dbát na to, aby byl vrták naostřen rovnoměrně na obou stranách. Vyhnete se tak možnosti bočního pohybu vrtáku při vrtání. K tomu můžete použít ochranný kryt ostření s úrovněmi pro kontrolu rovnoměrnosti ostření.
Při broušení vrtáku do kovu byste měli dbát také na správné vytvoření ostří. Pro vytvoření ostrého a čistého ostří se doporučuje používat ostřící kámen se střední až jemnou zrnitostí.
Po procesu ostření se vyplatí zkontrolovat ostrost vrtáku spuštěním na kovový povrch nebo pomocí speciálního zařízení pro řízení ostření. V případě potřeby můžete postup ostření opakovat, abyste dosáhli ideální ostrosti řezné hrany.
Vrtání do kovu pomocí správného úhlu ostření zajistí nejen přesnější a efektivnější práci, ale také prodlouží životnost vrtáku. Pokud budete dodržovat všechna doporučení a pravidelně brousit vrták, můžete získat vysoce kvalitní výsledky vrtání a maximální využití nástroje.
Základní kroky procesu ostření
Proces ostření kovového vrtáku zahrnuje několik základních kroků, které pomohou dosáhnout optimálního výkonu a kvality nástroje.
Prvním krokem je správné zajištění vrtáku v ostřičce nebo svěrce. Musíte se ujistit, že je vrták bezpečně upevněn a při broušení nebude viset.
Poté byste měli určit požadovaný úhel ostření vrtáku v závislosti na materiálu, který bude zpracován. Různé kovy mohou vyžadovat různé úhly ostření, proto je důležité zvolit vhodné nastavení.
Vrták se brousí pomocí speciální brousicí tkaniny nebo diamantové brusné pasty. Je důležité, aby se vrták během procesu ostření nepřehříval, takže je potřeba hlídat otáčky a udržovat správný tlak.
Po naostření by měl být vrták otestován na přesnost a kvalitu vrtání. Můžete provést několik zkušebních vrtání a zkontrolovat výsledky – vrták by měl snadno provrtat kov, aniž by se zasekl nebo zasekl.
Doporučujeme vám přečíst si: Podmínky skladování uzených ryb: teplota, místo a doba skladování
Správné ostření kovového vrtáku je důležitou fází přípravy nástroje před prací. Dodržováním základních kroků procesu ostření zajistíte zvýšenou účinnost a životnost vrtáku a také kvalitní vrtání bez zbytečných problémů.
Výhody profesionálního ostření
1. Odolnost a zlepšená kvalita vrtání. Profesionální ostření vrtáků může zlepšit jejich kvalitu a prodloužit jejich životnost. Ostření pod správným úhlem umožňuje vrtáku snadno proniknout do materiálu, čímž se minimalizuje riziko zaseknutí. Ostření také zabraňuje vylamování a praskání řezné hrany, což má za následek lepší přesnost a hladší vrtání.
2. Snížení nákladů na energii a zvýšení produktivity. Správně naostřený vrták vyžaduje méně úsilí při vrtání, snižuje riziko únavy a zvyšuje produktivitu. Přesně broušený vrták snadno řeže cestu kovem a průběžně odstraňuje třísky pro rychlé a efektivní vrtání.
3. Bezpečnost a prevence nehod. Nesprávně naostřené vrtáky mohou způsobit nouzové situace, jako je zlomení nebo zaseknutí vrtáku. Profesionální ostření zajišťuje správnou geometrii břitu, což zvyšuje bezpečnost práce a minimalizuje riziko takových situací.
4. Úspora času a zdrojů. Správně nabroušené vrtáky poskytují efektivnější vrtání, šetří čas a zdroje. Díky přesnému ostření lze vrták používat delší dobu bez ztráty kvality, což snižuje náklady na výměnu nástroje.
Všechny výhody profesionálního ostření vrtáků získáte kontaktováním specialistů nebo použitím specializovaného ostřícího zařízení, které zajišťuje vysokou přesnost a kvalitu ostření.
Viz také:
- Čištění pračky octem: účinné recepty a nepopiratelné výhody
- Jak prodloužit životnost květin ve váze: rady floristů
- Chyba F05 (F5) v pračce Hotpoint Ariston – příčiny a řešení problému
- Jak se zbavit nepříjemného zápachu na venkovní toaletě: lidové prostředky a speciální formulace
- Jak vyrobit vestavěnou skříň vlastníma rukama: schémata, výkresy, montáž (fotografie a videa)
Řezná část vrtáku se skládá ze dvou břitů umístěných pod určitým úhlem, který se nazývá „úhel ostření“ nebo „úhel špičky vrtáku“. Obvykle se označuje jako Y. Tento úhel do značné míry určuje pracovní vlastnosti vrtáku. Vybírá se v závislosti na materiálu, pro který je vrták určen ke zpracování. Viz tabulka.
Úhel ostření vrtáku ve °
Slitiny na bázi hořčíku
Pro ruční nářadí jsou většinou nabízeny vrtáky s úhlem ostření 118°, které jsou nejuniverzálnější. Při vrtání do materiálů s nízkou pevností, jako jsou lehké slitiny, plasty apod., úhel ostření neovlivňuje výkon a životnost vrtáku tolik jako při vrtání tvrdých materiálů. Použití ručního nářadí při opravách a montážních pracích se vyznačuje občasným vrtáním do různých materiálů. V tomto případě nemá smysl přeostřovat vrtáky pro práci s méně odolnými materiály.
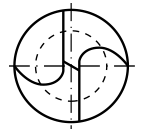
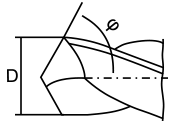
Méně běžně nabízené jsou vrtáky s úhlem ostření 130 – 135°. Zpravidla se jedná o vrtáky ze speciálních rychlořezných ocelí, původně určené pro opracování materiálů s vysokou tvrdostí.
Na výkon vrtáku mají kromě úhlu ostření velký vliv i další parametry geometrie břitu.
Normální ostření
Používá se ve většině univerzálních vrtaček. Jednou z výhod je poměrně jednoduché přebroušení. Předpokládá se, že to lze provést ručně, ale důrazně se doporučuje používat speciální stroje (viz níže.). Nevýhodou je poměrně velká délka „propojky“ ve střední části (cca 1/5 průměru vrtáku). V zóně „propojky“ nedochází k řezání, ale k drcení materiálu obrobku. V důsledku toho se zvyšuje opotřebení vrtáku a během fáze vrtání se pohybuje do strany. Aby se tomu zabránilo, je vhodné obrobek dostatečně pevně prorazit nebo provést počáteční vrtání vrtákem menšího průměru.
Špičaté ostření
Vyznačuje se provedením malých podříznutí, aby se zkrátila délka „propojky“. Za normální se považuje, pokud se délka „propojky“ zkrátí na 1/10 průměru vrtáku. Takový vrták se v okamžiku vrtání chová mnohem lépe, méně se pohybuje do strany a rozměry vybrání po proražení mohou být menší. Sníží se také posuvná síla a požadovaný hnací moment. Nevýhodou tohoto ostření je velká pracnost jeho provádění (zejména při malém průměru vrtáku) a snížená pevnost broušeného břitu. Toto ostření se doporučuje zejména pro vrtáky s relativně velkými propojkami (především pro vrtáky s velkým průměrem).
Špičaté ostření se zkosením podél přední řezné hrany
Při provádění vyžaduje poněkud více úsilí než konvenční špičaté ostření. Ve srovnání s tím je ostření se zkosením podél náběžné hrany odolnější vůči nárazům a bočním silám. Používá se při opracování tvrdých ocelí a pro vrtání.
Ostření zkosení podél zadní řezné hrany
Také se nazývá samostředící ostření. Propojka prakticky zmizí. Díky tomu nedochází při vrtání k žádnému bočnímu pohybu, snižuje se posuvová síla a zlepšuje se tvorba třísky. Po normálním ostření je toto ostření nejčastější.
Dvojité úhlové ostření
Výrazně zlepšuje teplotní podmínky vrtáku zvětšením délky břitu a zvýšením tepelného výkonu. Tím se také zvyšuje životnost vrtáku. Kromě toho jsou optimalizovány úhly řezu podél řezné hrany. Doporučeno pro vrtání houževnatých materiálů, jako je rychlořezná ocel.
Rovné ostření se středovým hřebenem
Obvykle se vyskytuje ve vrtácích do dřeva, ale používá se také ve vrtácích určených pro vrtání do tenkého plechu (běžně nazývané odporové bodové vrtáky). Ve srovnání s výše uvedenými vrtáky s jinými typy ostření snižuje tento vrták počet otřepů při průběžném vrtání a umožňuje vrtání válcových otvorů s relativně plochým dnem. Vrtáky do kovu (z rychlořezné oceli) s tímto broušením jsou k dispozici v omezeném rozsahu velikostí.
Při ostření řezných hran je mimo jiné důležité dodržet správný úhel hřbetu. To se přirozeně provádí při počátečním ostření vrtáku ve výrobě a spotřebitel si musí pamatovat pouze úhel hřbetu vrtáku při jeho přeostřování.
Vidíte, že pokud je přední (řezná) hrana rovná, pak má zadní hrana složitější tvar. Kvůli tomu se mění úhel hřbetu podél odtokové hrany a při špatném naostření se může stát, že se zadní hrana zachytí o stěny otvoru. Výsledkem je zvýšení teploty vrtáku, snížení produktivity a životnosti vrtáku. Aby bylo možné přesně zachovat přední i zadní úhly ostření, používá se několik schémat ostření, z nichž každé vyžaduje speciální zařízení. Uveďme si jedno z nejjednodušších takových zařízení, které tvoří základ níže popsaného zařízení pro přeostření spirálových vrtáků.
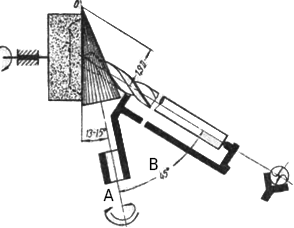
Samotné zařízení je znázorněno na obrázku níže. Toto zařízení umožňuje měnit úhel sklonu vrtáku vůči rovině brusného kotouče otáčením stroje kolem osy A. Na tomto obrázku je znázorněno schéma ostření vrtáku s vrcholovým úhlem 116 – 118°. Změnou úhlu B (na obrázku je to 45°) můžete nastavit různé úhly ostření. Stroj s uchyceným vrtákem se plynule otáčí kolem osy A za postupného podávání vrtáku podávacím šroubem, dokud není nabroušena celá plocha, počínaje jednou z břitů (spodní, jak je znázorněno na obrázku). Postupný posuv je nutný, aby nedošlo k přehřátí vrtačky. Poté se vrták obrátí a druhý břit se naostří.
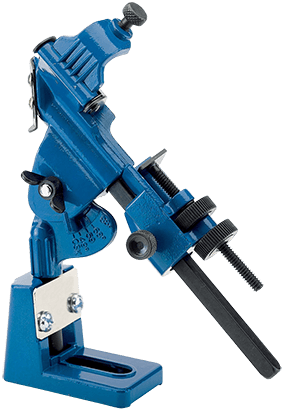
Je třeba také zvláště poznamenat, že ostření by mělo být symetrické. Osa otáčení vrtáku vždy prochází dopředu vyčnívajícím bodem průsečíku břitů a při asymetrickém ostření se průměr otvoru zvětšuje, vibrace a vrták se může zlomit. Z tohoto důvodu je vhodné při ostření vrtáku o průměru 6 – 10 mm a méně kontrolovat symetrii ostření pomocí lupy.
Rozměrové parametry spirálového vrtáku jsou průměr a délka. Průměry spirálových vrtáků pro všeobecné použití s válcovou stopkou jsou standardizované a pohybují se od 0,3 mm do 20,0 mm v krocích po 0,05 až 0,1 mm.
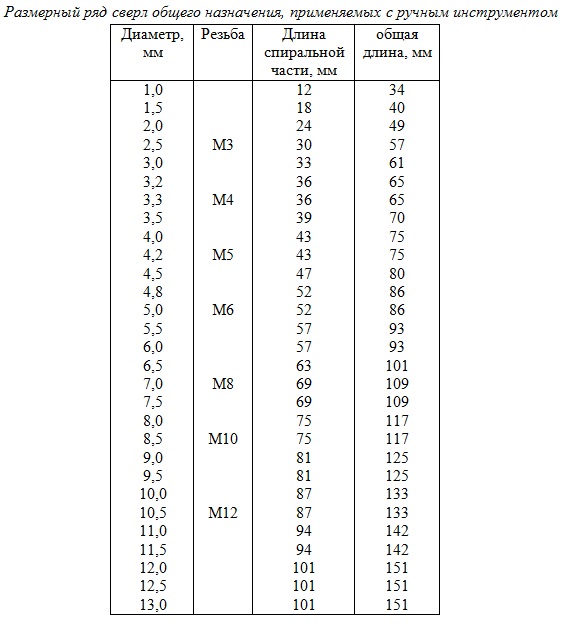
Vrtáky každé standardní velikosti mají určitou délku pracovní (kalibrační) části. Jedním z požadavků na vrtáky je schopnost je přeostřit. K minimální pracovní délce vrtáku se kvůli tomu připočítává rezerva na přebroušení vrtáku, daná možností efektivního odvodu třísek. Obecně lze vrtáky brousit na délku 3/4 původní délky pracovní části. Platí jednodušší pravidlo: pokud je délka drážky pro odvod třísek menší než 10 mm, nelze vrták přebrousit.
Na závěr lze zmínit vrtačky s levotočivým chodem. Vyžadují použití otočných vrtáků a jsou zapotřebí pouze v poměrně vzácných situacích, například pro vyvrtání zlomeného spojovacího prvku před jeho odstraněním.
Nástroje pro obrábění kovů jsou široce zastoupeny v katalogu internetového obchodu AIST.