Kolik ampérů byste měli použít pro svařování?
Svařovací poloautomaty jsou zařízení pro spojování kovových prvků svařováním. Poloautomatická konstrukce je funkčnější a efektivnější než jiné možnosti díky vestavěné jednotce přívodu přídavného materiálu, což je obvykle drát. Je to také kontakt pro zapálení oblouku.
Kromě této jednotky je součástí svařovacího poloautomatu také přístrojová deska, hořák s hrotem a vodicím kanálem a další prvky uzavřené v kovovém pouzdře. Poloautomatický stroj je obvykle dodáván s plynovou lahví (uvnitř je ochranný plyn: oxid uhličitý nebo argon) a reduktorem. Zařízení vytváří souvislé švy dlouhé až 4 metry v různých polohách v trojrozměrném prostoru.
Poloautomatický svařovací stroj k tomu přijme ze sítě proud 220 nebo 380 V a sníží tuto hodnotu na 30–90 V. Současně se síla proudu zvýší na 150–500 ampér: to stačí pro roztavení oblouku z hlavních pracovních slitin: litina, legovaný hliník, oceli, včetně nerezových ocelí.
Typy zařízení

Rozlišují se následující kategorie poloautomatických svařovacích strojů:
- Domácnost. Zařízení mají nejjednodušší design a sadu funkcí s minimální sadou nastavení. Jejich hmotnost nepřesahuje 10 kg, provozní proud je 140–200 ampér a výkon je od 3 do 5 kilowattů. Poloautomatické přístroje pro domácnost jsou připojeny k síti 220 voltů. Jsou vhodné pro krátkodobé práce na krátkých konstrukcích o tloušťce do 5 mm.
- Poloprofesionální. Zařízení tohoto typu mají rozšířenou škálu funkčních nastavení. Hmotnost zařízení je od 10 do 20 kg se jmenovitým výkonem 5 až 8 kilowattů a pracovním proudem až 250 ampér. Potřebné napájecí napětí je obvykle 220 voltů. Zařízení může pracovat s konstrukcemi do tloušťky 10 mm po dobu až 3–5 hodin.
- Profesionální. Výkonná, obvykle stacionární zařízení s širokou škálou funkcí a komplexním designem. Váží více než 20 kg, produkují výkon od 11 do 25 kilowattů s proudem až 350 a u některých modelů až 500 ampérů. Častěji se používá pro svařování kovu o tloušťce větší než 20 mm: v tomto případě je vyžadováno třífázové připojení k síti 380 V.
Další běžná klasifikace je podle typu zdroje elektrické energie. V tomto případě se rozlišují modely transformátoru, měniče a usměrňovače. Zařízení prvního a posledního typu mají značnou hmotnost a rozměry, mají vysoký výkon a používají se ve stacionárních podmínkách. Pro domácí a přenosné použití jsou optimální modely invertorů – střední velikosti, relativně lehké a poměrně výkonné.
Jak si vybrat
Spotřeba energie
Určuje výkon a zatížení sítě. Pro domácí použití jsou jeho optimální hodnoty od 3 do 4 kilowattů, pro výrobu malých konstrukcí budete potřebovat zařízení s výkonem 5 nebo 6 kilowattů a pro seriózní práci potřebujete zařízení s výkonem 7 kilowattů popř. více. Při dodržení těchto doporučení nedojde k poškození zařízení, elektrického systému ani obsluhy.
Napájecí napětí
Určuje možnost provozu zařízení: pokud je napětí nedostatečné, oblouk hoří velmi slabě a nemůže zahřát kov. Pro domácnost a poloprofesionální použití jsou potřeba modely 220 voltů, pro složitější úkoly – 380 voltů s třífázovým připojením. Pro práci doma je také užitečné zařízení se sníženým napětím 140 a 170 voltů.
Tloušťka drátu
Přímo souvisí s tloušťkou zpracovávaného kovu. Tento parametr určuje, jak moc bude možné zahřát svařované díly a zajistit hlubokou a pevnou pájku, ale nevyhořet nadarmo. Takže průměr drátu 0,6 až 1,6 mm bude postačovat pro tloušťku kovu 0,5 až 20 mm. Například pro výrobky o tloušťce 3 mm je zapotřebí drát o průměru 1–1,2 mm.
Pracovní svařovací proud
Závisí na tloušťce kovu a průměru drátu, pohybuje se od 10 do 500 ampér. Nedostatečná proudová síla nebude schopna roztavit kov a drát tak, aby pájka pronikla hluboko do výrobků a pevně je připájela. A pokud je proud příliš vysoký, drát se spálí dříve, než se okraje spojovaných dílů roztaví do hloubky potřebné pro svařování.
Způsob podávání drátu.
Existují pouze dvě základní možnosti: tlačení a tahání. V prvním případě jsou v těle zařízení nebo v samostatném krytu připevněném k hlavnímu tělu válečky, které tlačí drát až 5 metrů dlouhý do kabelového kanálu. Ve druhém je tažný mechanismus v samotném hořáku: ztěžuje konstrukci, což vylučuje použití při výškových pracích, ale výrazně zvyšuje maximální délku drátu. Třetí, kombinovaná možnost – kombinuje tlačné a tažné mechanismy. Délka drátu v tomto případě dosahuje 10 metrů. Taková zařízení se používají při práci na velkých konstrukcích.
Typ ochranného plynu
Pro co nejkvalitnější a zároveň pro obsluhu bezpečné svařování probíhá samotný proces většinou v prostředí chemicky inertního (neaktivního) plynu nebo směsi plynů.
Poloautomatické stroje nejčastěji používají jednu ze tří možností:
- Oxid uhličitý. Čistý oxid uhličitý je nejlevnějším ochranným svařovacím médiem. Zároveň je nejméně kvalitní: během pracovního procesu ze švu létají jiskry, je slyšet suché ostré praskání a samotný šev získává hrubé „šupiny“. Tato směs se používá při opracování železných kovů (litina, ocel), pro plechy a plechy o tloušťce 0,8 až 1,2 mm, pro jednoduché nekritické spoje.
- Směs oxidu uhličitého a argonu. Možnost, která je střední cenou a kvalitou. Typicky je objemový podíl argonu 80 % a oxidu uhličitého 20 %. Toto prostředí vytváří hladký šev s jemnými vločkami, který nevyžaduje žádné další zpracování a během provozu nedochází téměř k žádnému praskání nebo jiskření. Pro nerezové a uhlíkové oceli se používá směs argonu a oxidu uhličitého.
- Čistý argon. Argon je inertní chemický prvek (vzácný plyn). Jedná se o nejdražší a nejkvalitnější variantu ochranného prostředí. Svařování probíhá téměř tiše, bez rozstřiků nebo jisker a šev je hladký a čistý. Argon se používá při práci s neželeznými kovy (titan, měď, hliník) a také s legovanými ocelmi.
Mnoho modelů poloautomatických svařovacích strojů nevyžaduje pro provoz plynné prostředí. Pro takové zařízení je vyžadován speciální plněný drát. Ta se působením svařovacího oblouku taví a uvolňuje páry, které plní ochrannou funkci argonu a/nebo oxidu uhličitého.
Po práci však plak a kůra zůstávají na povrchu švu, musí být odstraněny ručně. Plněný drát je navíc drahý – jeho použití je finančně opodstatněné pouze při práci s drahými materiály, které nejsou vhodné pro klasická plynná média, nebo když není možné použít plynovou láhev s ochranným plynem.
Další možnosti
Při výběru svařovacího poloautomatu je také užitečné věnovat pozornost sekundárním charakteristikám. Mezi nimi: typ a délka svařovacího hořáku (skládá se z rukojeti, startovacího klíče a husího krku), typ kontaktního konektoru, způsob nastavení indukčnosti, přítomnost digitálního displeje a jističe, kvalita síťového kabelu.
Účel zařízení
Doporučení vycházející z hlavní oblasti použití zařízení vám pomohou s konečným rozhodnutím o výběru zařízení.
Existují tři možnosti:
- Opravy automobilového vybavení. Pro práci s osobními automobily v servisech a čerpacích stanicích jsou vhodné modely s proudem do 200 ampér a drátem 0,8 mm v jednom pouzdře s tlačným mechanismem dvou válečků. Plynným médiem je oxid uhličitý, délka hořáku je od 2 do 3 metrů, provozní napětí elektrické sítě je 220 voltů.
- Opravy drobných kovových konstrukcí. Pro svařování skleníků, plotů, dveří, různých nádob atd. budete potřebovat poloautomatický svařovací stroj s proudem až 250 ampér, pracující z domácí sítě 220 voltů nebo z třífázové sítě 380 voltů . Jako ochranné médium se používá směs argonu a oxidu uhličitého. Délka hořáku je až 4 m, posuvný posuv.
- Opravy velkých kovových konstrukcí. Pro připojení rámů a dalších produktů z úhlů, profilů a kanálů je zapotřebí zařízení s proudem až 400 ampér a provozním napětím 380 voltů. Délka hořáku až 5 metrů. Pro ochranu je lepší použít argonové prostředí.
Obecný princip výběru je následující: čím složitější a objemnější je práce, tím lepší je kvalita plynového prostředí, tím vyšší je vyžadováno provozní napětí napájecí sítě a tím větší by měla být proudová síla a výkon zařízení. být.
Přední výrobci
Mezi moderními výrobci svařovací techniky jsou obzvláště oblíbené dvě značky: Start a FoxWeld. Vyrábí poloautomaty, veškeré příslušenství a náhradní díly k nim: nepřilnavé spreje, kapaliny a pasty, hořáky, výložníky, trysky a hroty k nim, vodicí kanály, difuzory plynu.
Oblíbené produkty těchto značek:
- Svařovací poloautomaty START MIG. Výrobce je domácí značka, pod kterou se vyrábí téměř všechny typy svařovacích zařízení. Jsou mezi nimi mobilní i stacionární, invertorové poloautomaty. Existují modely různých cenových kategorií s různými účely.
- Svařovací poloautomaty FOXWELD VARTEG. Ochranná známka patří stejnojmenné italské společnosti, která vyrábí celou řadu svařovacích zařízení. Všechna tato zařízení splňují kvalitativní normy přijaté v Evropské unii. Prezentovány jsou modely všech cenových kategorií pro různé úkoly.
Zařízení pro svařování všech typů konstrukcí najdete u společnosti Ural KDS – kontaktujte nás pohodlně a odborně se poraďte.

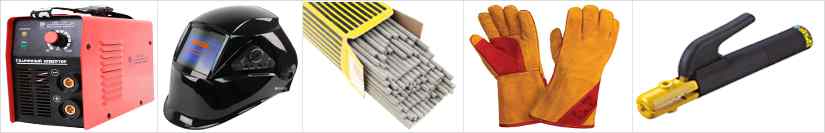
Většina „domácích“ svářečů při nákupu invertoru ani nepřemýšlí o tom, kolik ampér by to mělo být. Chci, aby moje žena svařovala, to je hlavní argument a zbytek přijde později. Je pochopitelné, proč muž potřebuje různé „anti-stick“ elektrody, horký start a přídavné spalování oblouku, potřebuje jednou ročně svařit lopatu, a to je vše.
I přes to se však nedoporučuje přistupovat k výběru svařovacího invertoru tak neuváženě. Dnes už není třeba ani diskutovat o tom, že by to měl být střídač a ne něco jiného, například transformátorové zařízení. Pro domácnost je to střídač a pouze.
No, hlavně aby se neřeklo, že jednou z nejdůležitějších vlastností každé svářečky je síla proudu, která se měří v ampérech. Je to síla proudu, která určuje, jakou tloušťku kovu měnič vezme, jak dobře bude vařit, stejně jako mnoho dalších nuancí.
Proto v tomto článku na webu o svařování MMA https://mmasvarka.ru/ bude zvážena palčivá otázka síly proudu invertoru. Někomu bude stačit 160 A a někomu 200 málo Jak se nepokazit při nákupu invertoru se svařovacím proudem? Co je třeba vzít v úvahu?
Síla proudu a průměr elektrody
Síla proudu, která musí být nastavena na střídači, závisí na dvou vlastnostech: tloušťce kovu a průměru použitých elektrod. Po rozhodnutí o tloušťce kovu vybereme požadovaný průměr elektrod a teprve poté upravíme svařovací proud na invertoru.

Vařit vše s 3 mm elektrodami, silnými i tenkými kovovými, není zcela správné, protože se jistě vyskytnou různé problémy. svařovací chyby. Proto je nejlepší volit elektrody v závislosti na tloušťce svařovaného obrobku.

Které elektrody svařovat konkrétní kov můžete zjistit z hotových tabulek s přihlédnutím k tloušťce kovu a dalším vlastnostem svařování. Můžete také použít vzorec, když je znám požadovaný průměr elektrod: 1 mm elektrody – 30 A svařovacího proudu.
Je tedy snadné spočítat, že svařování elektrodami o průměru 3 mm vyžaduje proud 90 A.
160 nebo 200 Ampérů – to je otázka, jak velký invertor bych si měl pořídit pro svařování?
Doma je vzácné svařovat kov o tloušťce větší než 5 mm. Zde vzniká nenáročnost proudu i samotného měniče jako celku. Doma se nejčastěji musíte vypořádat se svařováním kovu o tloušťce 1,5 až 5 mm. To zahrnuje jak kovový roh, tak profilovou trubku, stejně jako silnostěnný kov pro svařování grilu.

Pro svařování kovu této tloušťky stačí elektrody o průměru 3 mm. Hodnota proudu pro svařování těmito elektrodami již byla vypočtena výše, je to asi 90 A. Zároveň se s přihlédnutím k poklesu napětí a některým dalším vlastnostem stále doporučuje mít malou proudovou rezervu.
160ampérový svařovací invertor tedy i s přihlédnutím k rezervě pro domácí potřeby zcela stačí. To však pouze s přihlédnutím k tomu, že svářečka skutečně vyrobí celých 160 Ampérů, a ne o řád nižší. Mnoho čínských invertorů pro svařování je kritizováno za to, že produkují svařovací proud o 20-30% nižší, než deklaruje výrobce.

Ukazuje se, že 160 A svařovací invertor vyrobí maximálně 110 A, což někdy nestačí ani pro svařování 3mm elektrodami. Proto, pokud jste si zcela jisti výrobcem svařovacího zařízení, můžete si bezpečně koupit 160 Ampérový měnič pro váš domov. V ostatních případech je lepší vzít zařízení s malou proudovou rezervou, aby nezůstalo bez svařování ve správný čas.