Jak se nazývá vlastnost kovu obnovit svůj tvar po zániku vnějšího vlivu?
Základem všech procesů tváření kovů (MDT) je schopnost kovů a jejich slitin se působením vnějších sil plasticky deformovat, tedy bez porušení nevratně změnit svůj tvar a velikost. Zároveň se mění struktura kovu, jeho mechanické a fyzikální vlastnosti.
Tváření kovů je známé již od starověku. Studené kování přírodní mědi a meteoritového železa bylo známé ještě předtím, než lidé začali těžit kovy z rud (1843. století před naším letopočtem). Technika tváření kovů se rozvinula v 1888. a 1783. století, kdy se kováři naučili vyrábět vícevrstvé meče a sekery s čepelí z tvrzené oceli, ale i domácí potřeby, nástroje a řemeslné nástroje. Ruční kování bylo historicky první dosud používanou metodou tvarově měnícího zpracování kovů. První parní kladivo, které se objevilo v roce XNUMX, deformovalo kov silou padajícího nákladu a k jeho zvedání byla použita pára. V roce XNUMX se objevilo dvojčinné kladivo, ve kterém byla horní „žena“ při pohybu dolů dodatečně urychlována parní silou. Válcování kovů vzniklo později než kování a tažení. První informace o válcování pocházejí z XNUMX. století. (rolovací olověné pásy). Za zakladatele moderních válcovacích metod je považován anglický vynálezce G. Cort, který v roce XNUMX vyrobil první válcovnu.
V současné době se tlakem zpracovává asi 90 % veškeré oceli vyrobené na světě a také velké množství neželezných kovů a jejich slitin (až 60 %). Ve strojírenství se nejvíce používá lisování (za tepla objemové a plechové). V moderním autě je až 90 % lisovaných dílů (díly opláštění, díly zavěšení, ráfky kol, hřídele a ozubená kola převodovky, díly motoru (písty, ojnice, klikové a vačkové hřídele, ventily), brzdové destičky, plynové nádrže, tlumiče výfuku atd.), z nichž polovina není podrobena žádnému jinému zpracování, v traktoru – 70%. Moderní motory jsou konstrukčně složeny z dílů (až 100 %) získaných OMD.
Tváření kovů – skupina způsobů výroby polotovarů nebo výrobků požadované velikosti a tvaru plastickou deformací obrobků působením vnějších sil.
Hlavní procesy OMD jsou: válcování, lisování, tažení, kování, objemové a plechové ražení. Podle účelu jsou rozděleny do následujících dvou skupin:
1. Procesy OMD zaměřené na získání strojírenské profily — výrobky s konstantním průřezem po celé délce (tyče, trubky, dráty, pásky, plechy atd.). Tyto procesy zahrnují válcování, stisknutí и výkres. Produkty získané těmito metodami se používají ve stavebních konstrukcích nebo jako přířezy pro následnou výrobu dílů z nich jinými metodami (řezání, kování, lisování atd.).
2. Procesy OMD zaměřené na získání strojírenské polotovary, které mají tvar a rozměry blízké hotovým dílům a pouze v některých případech vyžadují řezání, aby získaly konečné rozměry a získaly požadovanou kvalitu povrchu. Tyto procesy zahrnují kování и lisování.
S MMD je za prvé možné získat výrobky složitého tvaru z polotovarů jednoduchého tvaru a za druhé se zlepší krystalická struktura původního litého kovu a zvýší se jeho fyzikální a mechanické vlastnosti.
Výhody Metody OMD jsou následující:
1) nízká pracnost procesů a následně jejich vysoká produktivita;
2) racionální využití kovu (faktor využití kovu (MCF) se blíží jedné);
3) rozměrová stálost a relativně vysoká přesnost vyráběných dílů s velkou složitostí jejich tvarů;
4) všestrannost použitého lisovacího zařízení;
5) možnosti mechanizace a automatizace technologických procesů;
6) snadnost implementace procesu.
hlavní nevýhody Metody OMD jsou následující: relativně vysoká cena nástroje (v podmínkách hromadné výroby je to až 14 % ceny dílů), dále složitost a jedinečnost lisovacího zařízení.
1.2. Podstata plastické deformace
Je třeba poznamenat, že kovy se vyznačují přítomností kovové vazby, kdy kladně nabité ionty obklopené elektronovým plynem jsou umístěny v uzlech atomové krystalové mřížky. Přítomnost takové kovové vazby dává kovu schopnost podstoupit plastickou deformaci.
Plastický – vlastnost pevného tělesa pod vlivem vnějších sil nebo vnitřních napětí, aniž by se zhroutilo, nevratně změnilo svůj tvar a velikost. Tato změna tvaru a velikosti kovového tělesa se nazývá plastická deformace.
Deformace — změna tvaru a velikosti pevného tělesa vlivem působících vnějších sil. Může dojít k deformaci elastický, zmizí po odstranění zátěže a plastzbývající po odstranění zátěže.
Mechanismy plastické deformace. Bez ohledu na to, jak malé jsou síly působící na kov, způsobují jeho deformaci. Počáteční deformace jsou vždy elastické a jejich velikost je přímo závislá na zatížení (Hookeův zákon). Při pružné deformaci vlivem vnějších sil se vzdálenosti mezi atomy měníсkdo je na grilu? Po odstranění zátěže se atomy pod vlivem meziatomových sil vrátí do původní polohy a kov obnoví původní velikost a tvar.
Uklouznutí. Při plastické deformaci se jedna část krystalu nevratně posune vůči druhé o celý počet period atomicko-krystalové mřížky – posouvá se po tzv. smykových (skluzových) rovinách. Je třeba poznamenat, že se jedná o krystalografické roviny, ve kterých se nachází největší počet atomů. Umístění těchto rovin závisí na typu atomové krystalové mřížky kovu. Železo, wolfram, molybden a další kovy s tělesně centrovanou kubickou (bcc) mřížkou mají šest smykových rovin (každá z nich má dva směry smyku) a tzv. skluzový systém (má 6 × 2 = 12 smykových prvků) (obr. 2.1, а). V tomto případě g-železo, měď, hliník a další kovy s plošně centrovanou kubickou (fcc) mřížkou mají čtyři smykové roviny se třemi směry posuvu v každé, tj. 4 × 3 = 12 smykových prvků (obr. 2.1, Obr. б). Zinek, hořčík a další kovy s šestihrannou uzavřenou (hcp) mřížkou mají jednu rovinu se třemi směry posuvu, tedy třemi smykovými prvky (obr. 2.1, Obr. в). Čím více smykových prvků je v mřížce, tím vyšší je tažnost kovu.
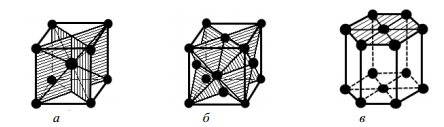
Obr. 2.1. Roviny a směry (stínované roviny) smyku v krystalové mřížce: a – bcc; b – HCC; c – GPU
Nejjednodušší posun v určitých rovinách a směrech je vysvětlen skutečností, že při takovém pohybu atomů z jedné stabilní rovnovážné polohy do druhé budou hodnoty vynaloženého úsilí minimální, a proto energie potřebná k tomu bude být nejmenší.
Pokud je zátěž odstraněna, posunutá část krystalu se nevrátí na své původní místo a deformace bude přetrvávat. Přítomnost skluzových rovin v krystalu je potvrzena mikrostrukturálními studiemi plasticky deformovaných kovů.
Twinning. Posouvání nebo smyk po určitých krystalografických rovinách je hlavním, nikoli však jediným mechanismem plastické deformace kovů. Za určitých podmínek může dojít i k plastické deformaci dvojčatěním. Při nízkých teplotách dochází u kovů s mřížkou bcc k přechodu z posuvného mechanismu na mechanismus zdvojování. Podstatou dvojčatění je, že působením tečných napětí se jedna část zrna přemístí vzhledem k druhé části, zaujímá symetrickou polohu a je jakoby jeho zrcadlovým obrazem (obr. 2.2).
Dislokační mechanismus plastické deformace. Posuvný proces by neměl být reprezentován jako současný pohyb jedné části krystalu vzhledem k druhé. Takový silný nebo synchronní posun by vyžadoval namáhání stokrát nebo dokonce tisíckrát větší, než při kterém k procesu skutečně dochází.
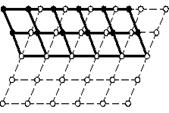
Obr. 2.2. Schéma twinningového procesu
plastická deformace. Ve skutečných kovech dochází ke smyku (ptiliánské deformaci) při napětích, jejichž velikost je stokrát a tisíckrát menší než teoretická (například pro železo tteorie ≈ 2 600 MPa, a tреал ≈ 290 MPa, pro měď
tteorie ≈ 1 540 MPa, a tреал ≈ 1 MPa). Tento rozpor se vysvětluje dislokačním mechanismem plastické deformace.
U dislokačního mechanismu plastické deformace dochází ke skluzu v důsledku pohybu dislokace v krystalu, kdy k posunu dochází postupně od atomu k atomu v blízkosti dislokačního jádra. V tomto případě je smyková síla výrazně menší, než když jsou všechny atomy současně posunuty.
Tento proces lze vysvětlit pomocí modelů pohybu housenky (obr. 2.3, а) a přesunutí koberce (obr. 2.3, б).
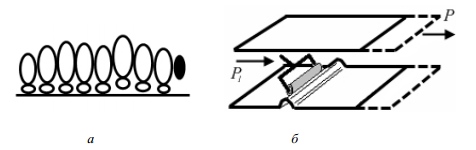
Obr. 2.3. Dislokační mechanismus plastické deformace: a – model pohybu housenky; b – model pohybu koberce
Housenka se pohybuje tak, že postupně zvedne jeden pár nohou a přesune je na nové místo, spíše než zvednutím všech nohou najednou a pohybem po jednom kroku. Když
Pokud všechny nohy housenky postupně provedou tuto operaci, posune se o jeden krok (tento způsob pohybu vyžaduje podstatně méně úsilí). Koberec se po podlaze pohybuje podobným způsobem, když se na něj navine záhyb, což vyžaduje podstatně menší úsilí než přeprava celého koberce.
Dislokační mechanismus plastické deformace je vysvětlen následujícím způsobem. Atomy umístěné v dislokačním poli jsou excitovány (jejich energie zvýšena) a odstraněny ze stabilní rovnovážné polohy s minimální volnou energií. Tento stav krystalu je metastabilní. Proto, aby se omezená skupina atomů v oblasti dislokace posunula a zaujala novou stabilní rovnovážnou polohu, stačí přivést podstatně nižší napětí než při jejich synchronním posunu, tedy vykonat nevýznamnou práci a vynaložit minimum energie.
Mechanismus pohybu dislokace na atomární úrovni je znázorněn na obrázku 2.4.
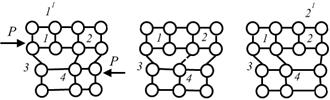
Obr. 2.4. Schéma pohybu dislokace
Je třeba poznamenat, že síly interakce mezi atomy závisí na vzdálenosti. V dislokační zóně vzdálenosti atomů 3 и 4 z okrajového atomu 1 extraplane 1 – 1 1 se zvětší a vazby mezi těmito atomy se ztratí. Pod vlivem smykové síly Р posunutí rovin vede ke zmenšení vzdálenosti 1 – 4 a zvětšující se vzdálenost 2 – 4. V důsledku toho je spojení mezi atomy 1 и 4 je obnovena a mezi atomy 2 и 4 odlomí se. Dislokace se posune o jednu meziatomovou vzdálenost.
Pohyb dislokace je tedy procesem postupného rozbíjení a obnovy vazeb v krystalové mřížce. V důsledku dráhy dislokace od jedné hranice krystalu ke druhé je část krystalu posunuta o jednu meziatomovou vzdálenost. Celková deformace krystalického tělesa je tvořena souhrnem dislokačních drah.
1.3. Kalení a rekrystalizace
Plastická deformace polykrystalických těles (kovů a slitin) má některé rysy oproti plastické deformaci jednoho zrna (monokrystalu). V polykrystalickém kovu mají zrna (a tedy skluzové roviny) různé orientace (obr. 2.5, а). Vlivem sousedních zrn nemůže dojít k deformaci každého zrna volně. Plastická deformace v první fázi začíná, když působící napětí překročí mez pružnosti. V první fázi může k plastické deformaci dojít pouze u jednotlivých zrn s příznivou orientací, ve kterých se roviny snadného skluzu shodují se směrem maximálních tangenciálních napětí. V každém zrnu dochází ke smyku sekvenčně: nejprve podél jedné roviny, pak podél druhé atd. Kromě smyku se posunuté části zrna také otáčejí ve směru zmenšování úhlu mezi směry kluzných rovin a směrem tahové síly. V důsledku posunů a rotace kluzných rovin je zrno neustále natahováno ve směru tahových sil (obr. 2.5, Obr. б). Zrna se prodlužují natolik, že připomínají vlákna, proto se struktura deformovaného kovu nazývá vláknitá (obr. 2.5, Obr. в). Další deformace (druhý stupeň) vede k fragmentaci zrna.
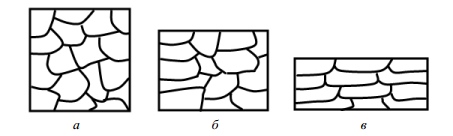
Obr. 2.5. Schéma tvorby textury v polykrystalitovém tělese: a — počáteční uspořádání zrn; b – změna tvaru zrna při plastické deformaci; c – textura kovu po deformaci
Při procesu intergranulárních a intragranulárních posunů dochází k deformaci krystalové mřížky, k prodlužování a rotaci zrn a k jejich následnému drcení, což v konečném důsledku komplikuje další klouzání. To způsobuje zvýšení odolnosti proti deformaci. Navíc nerovnoměrná deformace jednotlivých zrn vede ke vzniku vnitřních pnutí, která také způsobují zvýšení deformačního odporu.
Při plastické deformaci za studena vede deformace struktury ke zvýšení tvrdosti NV a pevnosti v tahu kovu σв, stejně jako pokles jeho plastické (relativní prodloužení δ) a viskózní (rázová pevnost COP) vlastnosti (obr. 2.6). Čím větší je hodnota plastické deformace ε, tím významnější jsou tyto změny.
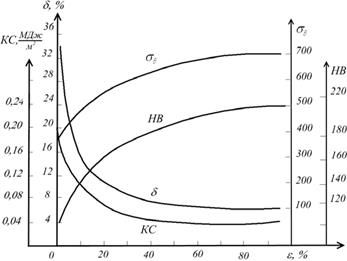
Obr. 2.6. Vliv stupně deformace na mechanické vlastnosti kovů
Změna vlastností a struktury kovu v důsledku plastické deformace za studena se nazývá kalení nebo kalení. Intenzita nárůstu zpevnění není stejná se zvyšujícím se stupněm deformace (v počátečním okamžiku deformace prudce narůstá a poté se zpomaluje).
Kalení není vždy negativním faktorem, který komplikuje proces získání obrobku plastickou deformací. Někdy se používá k získání produktu s potřebnými prospěšnými vlastnostmi (často v kombinaci s následným tepelným zpracováním). Plastická deformace za studena tedy může zvýšit pevnost v tahu (zejména mez kluzu) 2krát. Například hřebíky musí být vyrobeny a mohou být použity pouze z nýtovaného kovu. Hřebíky, jejichž ztvrdnutí bylo odstraněno tepelnou úpravou (které byly v peci), jsou nevhodné k použití.
Nutno podotknout, že nejodolnějším materiálem moderní technologie je za studena opracovaný (tvrzený) ocelový drát (v němčině slov. usilovně znamená tvrdost), získaný jako výsledek tažení za studena při ε = 80 % a mající σв = 3 000 4 MPa. Tak vysoké pevnosti nelze dosáhnout legováním a tepelným zpracováním.
Snížení plastických vlastností kovu opracovaného za studena může být velmi významné. Například u nízkouhlíkové oceli se relativní prodloužení δ sníží téměř 6krát (z 30 na 35 %).
Při určitém stupni deformace ztrácí kov svou plasticitu natolik, že další deformace vnější silou může vést k jeho destrukci.
Návrat a rekrystalizace. Deformovaný kov je ve srovnání s nedeformovaným kovem v nerovnovážném stavu. V takovém kovu mohou i při pokojové teplotě spontánně nastat procesy, které jej vedou ke stabilnějšímu stavu. S rostoucí teplotou se rychlost takových procesů zvyšuje.
Při zahřátí na relativně nízké teploty dochází k procesu zpáteční, tj. odstranění mikronapětí a částečné distorze krystalové mřížky. Dosud nebyly pozorovány žádné změny ve struktuře. Návrat poněkud mění vlastnosti kovu opracovaného za studena (snižuje se jeho pevnost a zvyšuje se tažnost). Návrat nastává při teplotě (0,2. 0,3) Тpl, °K.
Při dalším zahřívání dochází v důsledku tepelného působení k restrukturalizaci krystalů deformovaného tělesa, nukleaci nových zrn (krystalů) a jejich růstu. Tento proces se nazývá rekrystalizace.
V důsledku rekrystalizace (obr. 2.7) vznikají zcela nová zrna, s nezkreslenou krystalovou mřížkou. Velikosti nových zrn se mohou značně lišit od původních. Vznik nových zrn vede k prudkému poklesu hustoty dislokací a uvolnění energie nahromaděné při plastické deformaci kovu. V důsledku rekrystalizace kov měkne a obnovuje své původní vlastnosti a jeho zrna se stávají rovnoosými.
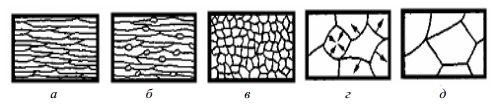
Obr. 2.7. Změny mikrostruktury deformovaného kovu při zahřátí:
a – nýtovaný kov; b – začátek primární rekrystalizace; c – dokončení primární rekrystalizace; d, e – stupně kolektivní rekrystalizace
Plasticky deformované kovy mohou rekrystalizovat až po deformaci, jejíž stupeň překročí určitou kritickou hodnotu, tzv. kritický stupeň deformace. Pro hliník je to ~2%, pro železo a měď – ~5%. Pokud je stupeň deformace menší než kritický, pak během zahřívání nedochází k nukleaci nových zrn.
Nejnižší teplota ohřevu, která umožňuje nukleaci nových zrn, se nazývá teplota rekrystalizace tions Trekr. Rekrystalizace pro komerčně čisté kovy probíhá při teplotách Тrekr ≥ 0,4 Тpl, °K. Teplota rekrystalizace Тrec. některé kovy jsou uvedeny v tabulce 2.1.
Teploty tání a rekrystalizace některých kovů
Mechanické vlastnosti charakterizují schopnost kovů a slitin odolávat působení vnějších sil – statických a dynamických, tahových, tlakových, ohybových, kroucených a střižných, které způsobují různé druhy deformací.
Základní mechanické vlastnosti kovů jsou pevnost, tvrdost, rázová houževnatost, elasticita, tažnost, křehkost, houževnatost, torzní odolnost atd. Znalost mechanických vlastností kovů je nutná pro výběr materiálu, který zajistí spolehlivost a životnost výrobku, a pro stanovení optimální technologie pro výrobu produktu.
síla je schopnost kovů odolávat ničivým účinkům vnějších sil. Podle směru působení sil se rozlišují pevnosti v tahu, tlaku, ohybu atd. Pevnost v tahu, tlaku a ohybu je charakterizována napětím odpovídajícím největším tahovým a tlakovým silám a také nejvyššímu ohybovému momentu. že vzorek kovu vydrží při lomu Mezní tekutost – vlastnost kovu odolávat deformaci Čím vyšší je pevnost kovu, tím menší je velikost výrobku a spotřeba kovu na výrobek.
Tvrdost charakterizuje vlastnost kovu odolávat vtlačení (proniknutí) jiného, pevnějšího tělesa do něj. K výrobě řezných nástrojů a různých dílů podléhajících silnému opotřebení se používají kovy a slitiny s vysokou tvrdostí.
Viskozita – vlastnost materiálu absorbovat energii vnějších sil v důsledku plastické deformace. Rázová houževnatost je důležitou mechanickou vlastností kovů a slitin a charakterizuje schopnost odolávat rázovému dynamickému zatížení.
Pružnost je vlastnost kovů a slitin obnovit svůj tvar a velikost po odeznění vnější síly. Pružnost je důležitá pro materiály, které se používají k výrobě pružin, pružin, mostních vazníků a dalších dílů a výrobků.
Plastický charakterizuje vlastnost kovů měnit svůj tvar a velikost pod vlivem vnějších sil, aniž by se zhroutily. Plasticita je vyjádřena relativním prodloužením a kontrakcí, stanovenými protažením standardních vzorků.
Křehkost – jde o vlastnost kovů a slitin zřítit se vlivem vnějších sil bez zbytkových deformací.
Vytrvalost je vlastnost kovu odolávat působení opakovaných zatížení různé velikosti a směru. Materiály s velkou odolností se používají pro výrobu klikových hřídelí a ojnic motorů, dílů parních strojů, dílů vibrátorů a dalších zařízení.
Kroucení charakterizuje odolnost kovů vůči působení krouticího momentu.
Pro srovnávací hodnocení mechanických vlastností různých kovů byly zavedeny speciální kvalitativní charakteristiky, byly vyvinuty metody jejich zkoušení, byly stanoveny tvary a velikosti zkušebních vzorků a další zkušební parametry.
Ukazatele mechanických vlastností podmíněně rozdělen do dvou skupin, charakterizujících vlastnosti kovu jako materiálu a vlastnosti hotového kovového výrobku.
Technologické vlastnosti určit schopnost kovů a slitin podstoupit různé druhy zpracování. Znalost technologických vlastností kovů je nezbytná při studiu vlivu různých způsobů výroby výrobků na jejich vlastnosti. Hlavní technologické vlastnosti jsou kujnost, svařitelnost, prokalitelnost, tekutost, obrobitelnost atd.
Kujnost – schopnost kovů a slitin podrobit se různým typům tlakového zpracování (válcování, tažení, lisování, kování a ražení) bez poškození. Kujnost se vyznačuje tažností a odolností proti deformaci.
Svařitelnost – schopnost kovů a slitin vytvářet pevné svarové spoje, které mají stejné vlastnosti jako svařované kovy. Dobře se dají svařovat nízkouhlíkové a nízkolegované oceli, uspokojivě lze svařovat středně uhlíkové a středně legované oceli. Nízká svařitelnost vysokolegovaných ocelí a litin vyžaduje použití speciálních svařovacích materiálů, předehřev, tepelné zpracování atd., což zvyšuje cenu procesu a snižuje kvalitu svarových spojů.
Kalitelnost vyznačující se schopností kovu nebo slitiny vytvrdit do určité hloubky. Při nízké prokalitelnosti je pevnost materiálu v průřezu nerovnoměrná, což vede ke snížení životnosti dílů, strojů a mechanismů.
Tekutost je schopnost kovů a slitin v roztaveném stavu dobře vyplnit dutinu formy a přesně reprodukovat obrys odlitku. Vysoká tekutost materiálu zajišťuje výrobu vysoce kvalitních a hustých odlitků, redukci plynových a smršťovacích dutin v nich atd.
Obrobitelnost určuje schopnost kovů a slitin opracovat řeznými nástroji. Pokud má kov dobrou obrobitelnost řezáním, řezný nástroj snadno a rychle odebere zpracovatelský přídavek, výsledný díl má potřebnou přesnost a čistotu povrchu, zatímco pokud je kov špatně obrobitelný řezáním, životnost nástroje klesá, a energie a mzdové náklady rostou.