Jak zinkový povlak funguje?
Tato práce zkoumala moderní metody nanášení zinkových povlaků, které jsou nejúčinnější pro ochranu kovových povrchů před korozí. Během několika posledních desetiletí prokázaly zinkové povlaky vysokou spotřebitelskou kvalitu, což jim umožnilo použít téměř ve všech oblastech průmyslu. Důvody pro široké použití zinkových povlaků jsou jejich odolnost vůči vnějším vlivům, nízká cena a bezpečnost. V závislosti na účelu a vlastnostech upravovaného povrchu se používají různé způsoby nanášení zinkových povlaků, z nichž každý má své výhody a nevýhody, které jsou uvedeny v této práci. Zvažují se také vlastnosti aplikační technologie a další použití následujících metod: žárové zinkování, tepelné difúzní zinkování, galvanické zinkování, zinkování za studena a plyno-tepelné zinkování.

zinkový povlak
tloušťka povlaku
život
1. Vše o korozi [Elektronický zdroj]. – Režim přístupu: http://www.okorrozii.com/holodnoe-zinkovanie.html (datum přístupu: 9.11.2015. listopadu XNUMX).
2. Elinek T.V. Pokroky v technologii galvanického pokovování. Přehled světové literatury za roky 2003–2004. // Galvanické pokovování a povrchová úprava. – 2005. – T. 13, č. 2. – S. 16–20.
3. Kudryavtsev V.N. Nátěry a povrchová úprava. 7. mezinárodní výstava a konference: abstrakty. (Moskva, 17.–19. března 2010). – M.: RKhTU im. DI. Mendělejevová, 2010. – S. 108.
4. Lobanov S.A. Praktické rady pro galvanizéry. – Petrohrad: Petr, Strojírenství, 2001. – S. 257.
5. Michajlov A.A. Zpracování dílů s galvanickým povlakem. – M.: Mashinostroenie, 2002. – S. 144.
6. Okulov V.V. Galvanizace. Vybavení a technologie. / Edited by prof. V.N. Kudrjavcevová. – M.: Globus, 2008. – S. 252.
7. Proskurkin E.V., Gorbunov N.S., Difúzní zinkové povlaky. – M.: Hutnictví, 1972. – S. 248.
8. Tolmachev I.D. Moderní technologie pro výrobu plyno-tepelných povlaků [Elektronický zdroj] // Technoservice PVP LLC: webové stránky. —URL: http://tservi.com/sovremennye-tehnologii-polucheniya-gazotermicheskih-pokrytiy (datum přístupu: 9.11.2015. listopadu XNUMX).
Koroze (lat. сorrosio) je samovolná destrukce kovů pod vlivem chemických nebo fyzikálně-chemických vlivů prostředí.
Proces destrukce kovů a jejich ochrana před korozí je jedním z nejdůležitějších vědeckých, technických a ekonomických problémů. V mnoha oblastech průmyslu brzdí technický pokrok nevyřešená a někdy dokonce neřešitelná řada problémů s korozí. A stávají se obzvláště aktuálními dnes, kdy používání kovů v nejrůznějších průmyslových odvětvích dosáhlo historického vrcholu.
Přehled hlavních metod zinkování
Nejběžnějším způsobem ochrany kovu před korozí je galvanizace. Galvanizace je nanášení vrstvy zinku nebo jeho slitiny na povrch kovových výrobků nebo sycení povrchových vrstev zinkem k ochraně proti korozi.
Metoda ochrany je založena na skutečnosti, že zinek v povlaku vstupuje do korozních reakcí jako první, aniž by obnažil samotný kov.
Zinek je schopen chránit železo před rzí, která se nevyhnutelně objevuje při používání kovových předmětů. A tato ochrana není čistě mechanického charakteru – spolu se železem tvoří zinek galvanický pár a výsledek interakce zinku s kyslíkem poskytuje ještě větší ochranu – na zinku se vytváří povrchová krusta.
Antikorozní povlaky využívající zinek, jmenovitě galvanizace, mají řadu zjevných výhod: zvýšení životnosti kovu až na 60 let; pokrytí celého produktu rovnoměrnou vrstvou; odolnost proti loupání.
Galvanické zinkování se používá ve stavebnictví, těžbě ropy a rafinaci ropy, energetice, plynárenství, automobilovém průmyslu a zemědělství.
Moderní technologie poskytují několik typů zinkování. Každý z nich se liší dobou provozu, vlastnostmi, použitým zařízením a tloušťkou výsledného zinkového filmu. Volba konkrétní metody aplikace je dána požadavky na ochranu, provozními faktory, podmínkami aplikace a ekonomickými aspekty.
Tepelné difúzní zinkování – povlakování výrobku zinkem, prováděné z plynné nebo plynné fáze při vysokých teplotách (375–850 °C), se používá k povlakování potrubí a jiných částí konstrukcí provozovaných ve vlhké atmosféře, v benzínu, petroleji a plynná prostředí obsahující síru. Tloušťka difúzní vrstvy závisí na teplotě a době zinkování a bývá 20–100 mikronů. Životnost je 10–15 let [1].
Důležitým rysem metody tepelné difúze je schopnost získat spojitou a rovnoměrnou tloušťku povlaku na výrobcích jakéhokoli složitého tvaru.
Metoda tepelného difúzního zinkování je použitelná pro nátěrové regenerátory při výrobě benzinu, výměníky tepla, pece, zařízení na výrobu syntetického čpavku, metanolu a dalších organických produktů.
Zařízení pozinkované tepelně difúzní metodou je odolné v prostředí redukčního plynu za přítomnosti látek obsahujících síru (např. H2S) při teplotách do 550 °C.
Nevýhody metody tepelného difúzního zinkování jsou: objemnost a složitost zařízení použitého pro tento účel, dlouhá doba trvání procesu, nízká produktivita a nedostatek dekorativních vlastností difúzního zinkového povlaku (šedé tóny, nedostatek lesku) .
Žárové zinkování je pokovení kovu vrstvou zinku pro jeho ochranu před korozí ponořením výrobku do lázně roztaveného zinku o teplotě přibližně 460 °C. V důsledku antikorozní ochrany se výrazně prodlužuje životnost výrobku (až 50 let). Během galvanizace se vytvoří stabilní spojení mezi zinkem a železem, i když se na povrchu pozinkovaného výrobku objeví škrábance nebo třísky, ochranné vlastnosti povlaku zabrání účinkům rzi, kterou jiné způsoby zpracování – lakování nebo nanášení plastů – nemůže poskytnout. Nízká cena zinku zároveň dává metodě galvanizace další výhodu oproti jiným metodám antikorozní úpravy. Kromě toho vám metoda umožňuje vyhnout se opravám po dlouhou dobu a zvyšuje životnost kovových výrobků. Výrobky jakéhokoli tvaru mohou být pozinkovány. V závislosti na prostředí, ve kterém bude konstrukce použita, se určí tloušťka nanášené vrstvy zinku.
Na výrobku se vytvoří ochranná zinková vrstva, která je ponořena do hmoty roztaveného zinku. Dále dochází k chemické reakci mezi základním kovem a zinkem. V důsledku tohoto procesu je celý povrch konstrukce i na těch nejhůře přístupných místech pokryt ochrannou vrstvou.
Hlavní výhodou této metody galvanizace ve srovnání s elektrolytickou metodou je vyšší korozní odolnost povlaku, protože metoda za tepla umožňuje získat povlak o velké tloušťce (od 40 do 200 mikronů). Životnost nátěru je 50 let a více.
Výhody této metody galvanizace zahrnují následující: vysoká odolnost potaženého výrobku proti korozi; relativní levnost žárového zinkování; snadnost implementace; snadná údržba instalací; vysoký výkon; schopnost zinkového povlaku chránit základní kov i po mechanickém poškození nebo narušení kontinuity povlaku; vysoká elektrická vodivost povlaku; dobrá tepelná vodivost.
Nevýhody metody žárového zinkování:
– přesné nastavení tloušťky tohoto povlaku není možné. Horkou metodu nelze použít k potahování výrobků s přesnými tolerancemi a v případech, kdy vysoká teplota může změnit vlastnosti spojovacího prvku;
– ve srovnání s tepelným difúzním zinkováním existuje možnost hydrogenace a v důsledku toho křehnutí hlavního chráněného materiálu (vodíkové křehnutí) [5].
– díly podrobené žárovému zinkování nesmí mít kapsy, uzavřené dutiny nebo vzduchové kapsy. Sudy, nádoby a svitky trubek nejsou pozinkované.
– poměrně vysoká spotřeba zinku.
Rozsah použití těchto výrobků je poměrně široký, vybavení používané pro zinkování ocelových konstrukcí umožňuje použití této technologie téměř v jakémkoli relevantním odvětví – energetika, komunikace, silniční, průmyslové a občanské stavitelství, průmyslová výroba, těžba ropy a rafinace ropy, městská infrastruktura a služby [7] .
Galvanizace za studena je aplikace speciální kompozice bohaté na zinek (barvy bohaté na zinek, základní nátěry a kompozice) na předem připravený povrch. Obsah vysoce disperzního zinkového prášku ve směsi pro zinkování za studena může dosáhnout 95 % [4].
V důsledku použití takových kompozic se vytváří povlak s antikorozními vlastnostmi na výrobcích, které prakticky nejsou ve svých vlastnostech horší než povlaky získané žárovým zinkováním.
Podstatou metody je nanášení speciálních barviv nebo primerů obsahujících až 98 % zinkového prášku na čistý kovový povrch. V tomto případě se zinek, stejně jako při žárovém zinkování, stává anodou v galvanickém páru se železem a zajišťuje jeho katodickou ochranu. Kov, který v galvanickém páru působí jako chránič, se nazývá chránič, odtud název – obětní ochrana. Tento nátěr se nanáší běžným způsobem lakování – nástřikem. Tloušťka nátěru je dána počtem nanesených vrstev kompozice od 40 mikronů – 1 vrstva, 120 mikronů – 3 vrstvy. Životnost nátěru je 9–13 let [4].
Nátěr nanesený v souladu se všemi pravidly na dobře připravený povrch poskytuje spotřebiteli následující výhody: spolehlivou katodickou ochranu proti korozi; krásný vzhled; trvanlivost a stabilita; Oba prvky i celou montážní sestavu lze zpracovat, takže jsou chráněny svary, spoje a spoje prvků.
Nevýhody zinkových povlaků jsou:
– nedostatek charakteristického kovového lesku, který je však snadno kompenzován vysokou kompatibilitou s téměř všemi typy barev a laků;
– nízká životnost nátěru;
– povlak je citlivý na mechanické namáhání.
Metodou zinkování za studena se nanášejí nátěry na díly automobilů, potrubí, armatury, různé nádrže, mostní konstrukce, lodní díly, ropovody, plynovody, nádrže, kovové konstrukce a mnoho dalšího.
Studené zinkování je dobré pro zpevnění různých kovových konstrukcí a trubek. Studené zinkování je široce používáno při opravách již nainstalovaných hlavních potrubí.
Plynové žárové nástřik zinku neboli metalizace zinku je speciální technický proces, který umožňuje nanášení spolehlivých ochranných antikorozních vrstev hliníku, zinku nebo jiných odolných kovů nepodléhajících destrukci na kovové konstrukce. Tepelný nástřik lze aplikovat metodami jako je nástřik plamenem, plazmový nástřik a metalizace elektrickým obloukem [8].
Proces spočívá v tom, že potažený povrch a nanesená ochranná vrstva hrají roli katody a anody, vyměňují nabité částice, což zajišťuje maximální přilnavost ochranné vrstvy a její úplnou nepropustnost pro vlhkost a kyslík. Zároveň je také dosaženo efektu, že žárový nástřik se i v případě mechanického poškození ochranné vrstvy může samozacelovat. Při metalizaci nedochází k předehřívání povrchu součásti a při nástřiku nestoupá nad 180 °C [8]. Nátěr lze provádět nejen v dílně, ale i na otevřených prostranstvích. Další výhodou tohoto způsobu výroby nátěrů je, že nástřik umožňuje ušetřit počáteční, často drahé suroviny a energetické zdroje.
V případě žárového nástřiku lze získat povlaky z čistého zinku (> 99,9 %) díky skutečnosti, že nedochází k žádné chemické interakci mezi materiálem součásti a povlakem. Tloušťka zinkového povlaku je od 60 do 300 mikronů [3].
Plynové tepelné povlaky jsou ze své podstaty porézní. Pro snížení rychlosti jejich elektrochemického rozpouštění jsou impregnovány plnivy ve formě nátěrů barev a laků. Takové kombinované nátěry mohou mít dlouhodobou ochrannou schopnost, dosahující 30 let i více. Jsou však velmi citlivé na mechanické namáhání a vyžadují obnovu vlastností nátěrů barev a laků každých 5–7 let.
Elektrolytické neboli galvanické zinkování je nejracionálnější a nejpokročilejší způsob galvanizace, který se v průmyslu široce používá k ochraně ocelových výrobků před korozí. Elektrolytické depozice zinku z vodných roztoků jeho solí je i přes vysoký potenciál tohoto kovu (–0,70 V) dosažena díky tomu, že se na katodě téměř neuvolňuje [6].
Při elektrolytickém zinkování oceli nevzniká mezi základním železem a zinkem slitina. Zinkový povlak proto neobsahuje žádnou příměs základního kovu. Jeho kontaminace jinými kovy (železem, olovem) je velmi nepatrná, jejich množství nepřesahuje setiny procenta. Čistota elektrolytického zinkového povlaku je tím vyšší, čím čistší jsou výchozí materiály použité pro elektrolýzu a zejména materiál anody.
Elektrolytický zinkový povlak získaný za normálních podmínek je výrazně méně křehký než zinkové povlaky aplikované jinými metodami; má větší tažnost a dobrou přilnavost k základnímu kovu.
Elektrolytická metoda umožňuje přesně regulovat množství zinku naneseného na povrch a získat poměrně rovnoměrné povlaky na výrobcích jednoduché konfigurace. V tomto ohledu je spotřeba zinku na povlakování výrazně nižší než u jiných metod. Ztráty zinku, nevyhnutelné u horké metody, jsou v tomto případě nevýznamné. Úspora kovu při použití elektrolytické metody ve srovnání s metodou za tepla je 50 % a více [2].
Tloušťka zinkového povlaku potřebná k ochraně výrobků před korozí závisí na materiálu a povaze zpracování potahovaných výrobků, účelu, provozních podmínkách a skladování výrobků a pohybuje se v poměrně širokém rozmezí, od 3 do 40 mikronů. Povlak se nanáší rovnoměrně, ve srovnání s žárovým zinkováním, zcela opakuje povrch výrobku. Životnost nátěru je až 40 let.
V současné době je galvanické zinkování rozšířené a používá se ve všech oblastech průmyslu k ochraně různých kovových výrobků, jako jsou šrouby, matice, podložky, spojovací prvky a konstrukční prvky, před korozí.
Mezi výhody této nejběžnější metody zinkování patří vysoká produktivita a rovnoměrnost povlaku, lesklý, dekorativní povrch s konstantními rozměry.
Hlavní nevýhodou takových povlaků jsou jejich nízké adhezivní vlastnosti, což v konečném důsledku vede k nízké korozní odolnosti výrobků ošetřených touto metodou.
Díly vyrobené z oceli různých jakostí s pevností v tahu do 1500 N/mm² mohou být pozinkovány.
Elektrolytické zinkování se nedoporučuje používat v následujících případech: pro vysoce zatížené pružiny; pro díly pracující při teplotách nad 250 °C; pro díly pracující v čerstvé horké vodě při teplotách nad 60 °C; v některých dalších případech souvisejících se specifickými provozními podmínkami výrobků [6].
Závěr
Žádná z výše uvedených metod galvanizace není univerzální pro všechny provozní podmínky. Všechny se do určité míry doplňují a umožňují řešit různé technické problémy související s ochranou výrobků před korozí a dodáváním jejich povrchu potřebné funkční vlastnosti. Dnes je možné v jednom výrobku použít více druhů nátěrů.
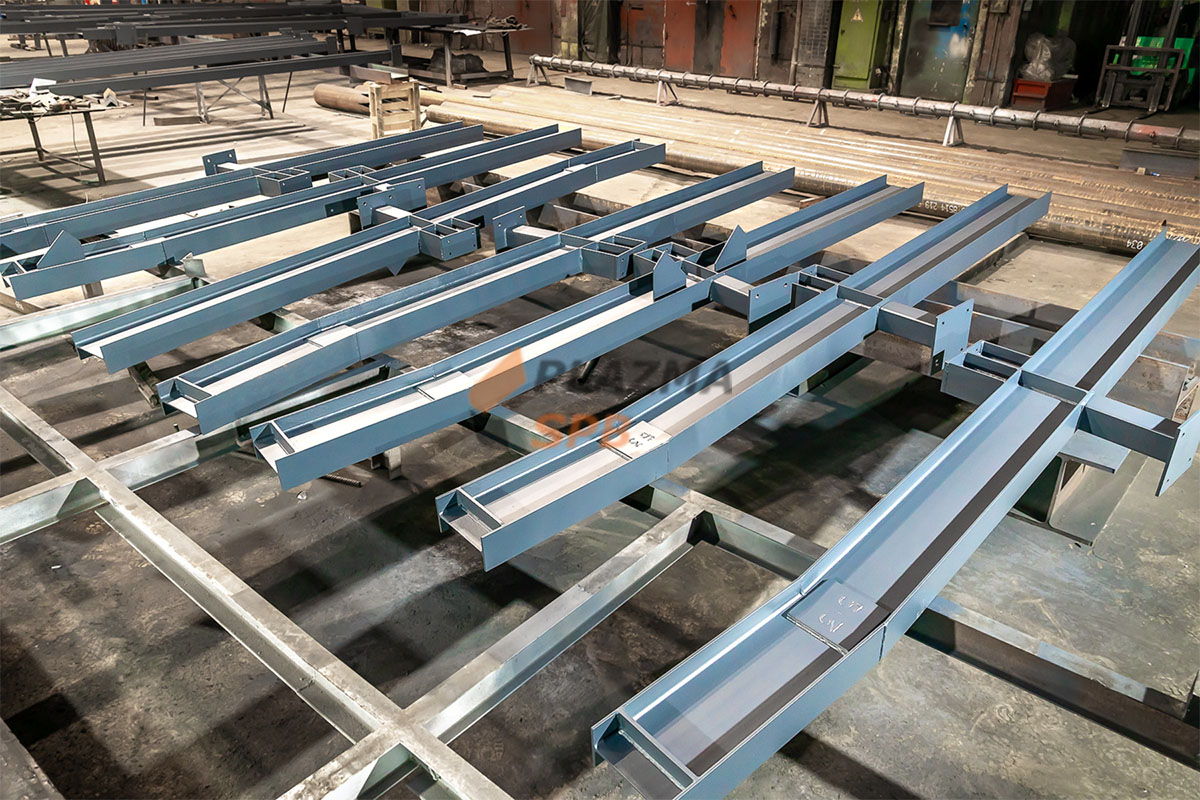
K ochraně kovových konstrukcí před oxidací, poškozením a dalšími negativními vlivy prostředí se používá povrchová galvanizace. Při tomto postupu se na kov nanáší galvanický zinek. Podstatou technologie je, že obrobek je podroben elektrolytickému procesu: pod vlivem elektrického proudu se na povrchu kovu ukládají ionty zinku v roztoku, což vytváří spolehlivou ochranu produktu.
Proč galvanizovat?
Zinek vytváří bariérový povlak, který zabraňuje vlhkosti a kyslíku dostat se na kovový povrch – dva hlavní faktory, které způsobují korozi. Zinek se navíc vyznačuje anodickými vlastnostmi – pozinkované kovové konstrukce mají vysokou elektrickou vodivost. Tato vlastnost umožňuje použití výrobků v elektrotechnice nebo elektronických systémech.
V jakých oblastech se galvanizace používá:
- Stavba. Používá se k ochraně stavebních materiálů před vlivy prostředí. Často se zinkový povlak aplikuje na kovové střešní krytiny, okapy, oplocení a nosné konstrukce;
- Nástroje a spotřební materiál. Svorky, šrouby, matice, hřebíky a kovové spojovací prvky jsou vyrobeny ze zinku;
- Potravinářský průmysl. Používá se k vytvoření bezpečných a hygienických povrchů na obalech a zařízeních, která přicházejí do styku s potravinami;
- Medicína. Často se používá k potahování lékařských nástrojů nebo implantátů k prevenci infekce lidí a ochraně zařízení;
- Architektura a design. Vytváří esteticky atraktivní povrchy na kovových prvcích budov a konstrukcí;
- Elektrotechnický průmysl. Používá se k ochraně elektrických kontaktů a součástí před korozí a vysokými teplotami.
Pozinkované kovové konstrukce se používají ve všech zpracovatelských odvětvích včetně stavebnictví, elektrotechniky, elektroniky a lékařství. Ochranný nátěr zvyšuje životnost výrobků a také vytváří estetičtější vzhled jejich povrchu.
Metody galvanizace
Je obvyklé rozlišovat 2 hlavní metody: žárové a studené zinkování. Liší se principem povlaku a charakteristikou výsledné vrstvy. Žárové zinkování poskytuje odolnější povlak, který poskytuje lepší ochranu proti korozi. Studené zinkování se vyznačuje snadnou technologií a hospodárností.
Žárově pozinkováno
Žárové zinkování zahrnuje ponoření kovové části do roztaveného zinku, který reaguje s kovem a vytváří silnou vazbu.
Jak se to provádí:
- Příprava povrchu. Obrobek je podroben mechanickému a chemickému čištění – je odstraněna rez, nečistoty a mastnota. Poté se ošetří tavidlem pro zlepšení přilnavosti zinkové vrstvy;
- Ponoření. Optimální technologie pro žárové zinkování kovu zahrnuje udržování produktu v lázni taveniny po dobu 3-10 minut. Je důležité si uvědomit, že během procesu zinkování se může na povrchu taveniny v lázni vytvořit vrstva strusky. Před zvednutím výrobku se struska opatrně odstraní pomocí speciální škrabky.
- Reakce. Když je obrobek spuštěn do lázně horkého zinku, dojde k chemické reakci, která vede k vytvoření vrstev intermetalické sloučeniny zinek-železo;
- Chlazení. Obrobek se vyjme z lázně a ochladí. Zinkový povlak začíná oxidovat a mění se na oxid zinečnatý. Tento oxid reaguje s oxidem uhličitým ze vzduchu a vytváří vrstvu uhličitanu zinečnatého, který dále chrání produkt před korozí.
Žárové zinkování je použitelné pro výrobky libovolné velikosti a konfigurace – části ocelových konstrukcí, trubky a plechy. Jednou z výhod žárového zinkování je, že vrstva zinku je rovnoměrnější a odolnější ve srovnání se studenou metodou.
Za studena pozinkováno
Provádí se nanesením tenké vrstvy zinku na povrch výrobku. Proces zahrnuje použití speciálních galvanizačních směsí, které se nanášejí na kovový povrch pomocí štětce, válečku nebo malířské pistole.
Jak se to provádí:
- Příprava povrchu. Nečistoty, rez, olej a oxidy jsou odstraněny. Kovový povrch se čistí od oxidů a jiných nečistot pomocí alkalické nebo kyselé lázně. Tento proces pomáhá zajistit dobrou přilnavost zinkového povlaku;
- Aplikace zinkového povlaku. Pro povrchovou úpravu se používá pracovní kompozice, která zahrnuje barvu obsahující zinek a zinek s přídavkem polymerů různého původu. Podle požadavků mezistátních norem musí být obsah zinku v pracovním složení nejméně 95%;
- Sušení Po nanesení vrstvy zinku se obrobek vysuší. Studený zinkový povlak tvrdne přirozeně bez dodatečného chlazení.
Vrstva zinku získaná procesem studeného zinkování je tenčí ve srovnání s metodou žárového zinkování. Nespornou výhodou metody je však její technologická jednoduchost: nanášení povlaku nevyžaduje použití složitého aparátu a drahých nástrojů. Studené zinkování se také používá k ochraně malých dílů – pouzder matic, matic, šroubů a dalších podobných předmětů.
Jakou metodu byste měli zvolit?
Volba mezi studeným nebo horkým zinkováním musí brát v úvahu mnoho faktorů, které ovlivňují efektivitu a vhodnost pro konkrétní projekt. Tabulka uvádí obecné aspekty, které je třeba vzít v úvahu při výběru technologie:
| Pozinkováno za studena | žárové zinkování | |
| Velikost a tvar dílu | Malé | Velký |
| Provozní podmínky | Normální podmínky | Agresivní podmínky |
| Výrobní požadavky | Rychlost a objem výroby | Složité díly, vysoké požadavky na kvalitu |
V konečném důsledku bude optimální volba metody galvanizace záviset na pečlivém zvážení všech zmíněných faktorů a vhodnosti pro konkrétní požadavky projektu. V tomto případě by bylo nejlepším řešením vyhledat odbornou radu – specialisté Plazma-SPB vám pomohou učinit nejlepší rozhodnutí s ohledem na jedinečné vlastnosti konkrétního projektu. Individuální přístup a doporučení odborníků vám pomohou učinit informované rozhodnutí splňující všechny potřebné parametry.