Lapování – povrchová úprava kovů: lapování, stroje.
Lapování – Jedná se o odstraňování nejtenčích vrstev kovu pomocí jemnozrnných brusných prášků v mazacím prostředí nebo diamantových past nanášených na povrch nástroje (lapování). Používá se jako nástroj lapování, z šedé litiny s perlitickou strukturou nebo jiného měkkého kovu.
Jedná se o jednu z nejpřesnějších metod povrchové úpravy kovových dílů. Díky této úpravě jsou z povrchu obrobku odstraněny všechny nerovnosti, ale i nerovnosti vzniklé předchozím zpracováním, přičemž je současně dosaženo velmi vysokého stupně rovinné přesnosti (1 μm). Účelem lapování je získat přesné lícování kontaktních ploch strojních součástí a také přesné provedení jiných povrchů, například v referenčních dlaždicích.
Existují dva typy lapování: lapování abrazivem, které proniká do povrchu lapování; lapování nenabíjecím brusivem.
První typ lapování je nejběžnější a provádí se brusivem volně přiváděným do klínu ve směsi s kapalným mazivem nebo s brusivem předem naloženým do klínu ve směsi s viskózním mazivem.
V souladu se stanovenými druhy lapování se lapování dělí na ruční, strojně-ruční, strojní (mechanické) a montážní.
Lapování má podobu dlaždic, lapovacích desek, válečků, kuželů, kruhů a může mít i složitou konfiguraci podle typu povrchu obrobku a může být monolitické nebo roztahovací (obr. 34).
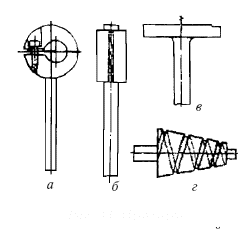
Obr. 34. Lappingy:
a – pro hřídele; b – pro díry;
c – disk; g – kónický
Lapovací materiály se dělí na pasty, lapovací prášky a látky.
Lapovací pasta – jedná se o směs oxidu chromitého, křemíku, kyseliny stearové a také malého množství tuku a strojního oleje; Dostupné v několika variantách. Jako leštící prášky se používají diamant, bílý a normální elektrokorund, karbid boru, sklo, leštící krokus, abrazivní minerál a nehašené vápno. Výrobky z neželezných kovů a slitin se brousí nenabíjecími brusivy. Zrnitost brusných prášků se volí v závislosti na účelu operace: pro hrubé broušení – hrubozrnné, pro konečné broušení – jemnozrnné.
Petrolej slouží jako mazivo pro volný tok abraziva a benzín pro zvláště jemné broušení; v případě předběžné karikatury kol – petrolej, strojní olej. Přidáním kyseliny stearové do petroleje se proces urychlí.
Pro lapování nenabíjecím brusivem, které zajišťuje nejvyšší kvalitu povrchu a lesk, se používají poměrně měkké brusné materiály. V tomto případě musí být tvrdost překrytí vyšší než tvrdost povrchu broušeného dílu. Používaná brusiva jsou oxid chromitý, krokus (oxid železa). Mazivem je petrolej, strojní olej pro ocel a směs živočišného tuku a strojního oleje pro měď a její slitiny.
Abrazivní minerál, obvykle tzv smirek, je jemnozrnný přírodní korund s tmavou barvou. K leštění a lapování se používá brusný minerál ve formě volných zrn nebo zrn nalepených na elastickém podkladu (plátno, papír). Zrnitost se určuje stejně jako u jiných brusných materiálů. Čím hrubší je zrno, tím vyšší číslo se používá k označení abrazivního minerálu.
Lappingy jsou vyrobeny z šedé perlitické litiny s tvrdostí uvnitř HB 180–200, měkká ocel, mosaz, měď, olovo a tvrdé dřevo. Než začnete pracovat, měl by být klín opatřen základním nátěrem, to znamená, že na jeho pracovní plochu vetřete brusný prášek pomocí ocelové tyče nebo válečku (je-li plát vyroben z měkkého materiálu) nebo pomocí broušeného dílu (pokud je plát vyroben z litina).
Leštění je dokončovací úprava, při které dochází k vyhlazování nerovností povrchu především v důsledku jejich plastické deformace a (v menší míře) odřezávání výstupků mikronerovností.
Leštění se používá k tomu, aby se povrch součásti leskl. V důsledku leštění se snižuje drsnost povrchu a je dosaženo zrcadlového lesku. Hlavním účelem leštění je dekorativní povrchová úprava, stejně jako snížení koeficientu tření, zvýšení odolnosti proti korozi a únavové pevnosti.
Leštění se provádí měkkými kruhy (filc, plsť, hadřík), na které se nanáší směs brusného prášku a lubrikantu nebo leštící pasty.
Jako brusné prášky se používají smirkový a elektrokorundový prášek, oxid chromitý, krokus a vídeňské vápno. Mazivo a směsi parafínu a vosku se používají jako oleje a pojivové prvky mikroprášků s měkkým kotoučem nebo páskou, nanášené na kola v zahřátém stavu. V některých případech je brusný prášek na kotouč nalepen lepidlem na dřevo nebo syntetickým lepidlem BF-2. Drobné díly se leští v rotujícím bubnu pomocí kalených ocelových kuliček o průměru 3–8 mm. Leštění lze provádět ručně nebo strojově.
„Vyvolání námrazy“ na povrchu – Toto je jeden ze způsobů, jak dokončit kovový povrch, který mu dodá dobrý vzhled tím, že na něj nanesete malé značky ve specifickém vzoru. Tato rizika jsou prováděna pečlivě a přesně pomocí škrabky, ručně nebo mechanicky.
Rohože – To dává kovovému povrchu matnou popelavě šedou barvu. Tato operace se provádí mechanicky na malých kovaných, litých, pilovaných nebo litých dílech pomocí ocelových nebo měděných drátěných kartáčů v rotačním pohybu. Před matováním je kovový povrch navlhčen mýdlovými roztoky.
Oxidace – jedná se o vytvoření tenké vrstvy modrého nebo tmavě modrého oxidu na povrchu ocelového dílu nebo výrobku. Nejběžnější způsob oxidace při obrábění kovů je založen na pokrytí dobře očištěného předmětu od rzi tenkou vrstvou lněného oleje a jeho zahřátí v peci nad horkým koksem.
Černění ocelového dílu se provádí v následujícím pořadí: leštění povrchu, odmaštění vídeňským vápnem, mytí, sušení, nátěr leptacím roztokem. Po nanesení leptacím roztokem se díl suší při teplotě 100 °C po dobu několika hodin, poté se vystaví páře a horké vodě. Poté se díl vyčistí za mokra drátěným kartáčem.
Barvení – Jedná se o potažení povrchu vrstvou barvy nebo laku, aby se zabránilo korozi a dodal dílu nebo výrobku prodejný vzhled. Malování se provádí ručně štětcem nebo strojně (malířskou pistolí). Barvy mohou být na vodní, olejové, nitrobarvy a syntetické emaily.
Před lakováním je třeba předmět důkladně očistit, omýt teplým alkalickým roztokem, poté čistou vodou a osušit. Poté se kovový povrch natře vhodným základním nátěrem nebo červenou tuhou. Povrchy velkých předmětů nebo strojních součástí, jejichž povrchy musí být rovné a hladké, je nutné před lakováním zatmelit. Po zaschnutí tmelu se povrchy brousí, poté se základním nátěrem a nátěrem.
Materiály a pasty používané pro lapování obsahují (mimo jiné) škodlivé a toxické látky. Proto je třeba při broušení a dokončování povrchů dodržovat obecná opatření (pokud je to možné, nedotýkejte se jich prsty, umyjte si ruce). Nářadí a stroje musí být technicky bezvadné a používané v souladu s návodem k obsluze. Barvy by měly být skladovány v ohnivzdorných krabicích. Při lakování, stříkání a leštění by měla být přijata protipožární opatření. Zaměstnanec musí nosit ochranný oděv a respirátor. Při provádění těchto operací v uzavřených prostorách je třeba zajistit intenzivní větrání.
Tento text je informační list.
o to se žádá pokles chyby, jako je oválnost, kuželovitost, nerovinnost, neválcovitost a další velmi malé velikosti, jakož i ke snížení drsnosti.
Podstata procesu Lapování znamená, že lapování a obrobek se musí pohybovat různými směry. Na začátku procesu se pouze vyhladí mikronerovnosti, poté se zvětší kontaktní plocha a na konci procesu se odstraní vlastně jen oxidové filmy.
Tato metoda charakterizovaný současný výskyt mechanické, chemické a fyzikálně-chemické procesy (obr. 123).
Obr. 123. Lapovací schémata
Řezné nástroje – nános, který má tvar opracovávaného povrchu, je vyroben z měkčího materiálu než zpracovávaný materiál, a to z litiny, barevných kovů nebo plastů, aby se eliminoval jev „karikatury“, tzn. zavedení brusných zrn do obrobku.
Vzhledem k tomu, řezné materiály používá se: přírodní korund, bílý a normální elektrokorund, karbid křemíku, oxid chrómu, karbid boru a diamantové prášky dodávané do zpracovatelské zóny ve formě lapovacích past nebo jemného brusného prášku s pojivem.
Lapovací pasty vyrobené z abrazivních materiálů nebo prášků a chemicky aktivních látek, které jsou zároveň pojivy: kyseliny olejové a stearové.
В jako pojivo kapalina, při zavádění jemného brusného prášku do zóny zpracování se používá strojní olej, petrolej, stearin nebo vazelína.
Feed lapování materiálů do zóny zpracování může být prováděno tak, že se nejprve nanesou na pás nebo se volně přivádějí do zóny řezání, po čemž následuje zavedení řezných materiálů do pásu.
Drsnost povrch, který je upravován, a výkon procesu je určen velikostí použitých brusných zrn nebo mikroprášků.
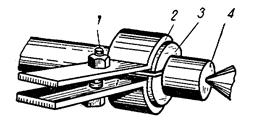
Rýže. 2.79 Broušení v čepech hřídele
a – manuál; b – mechanizované
Proces lapování lze provést ručně nebo na soustružnických či speciálních lapovacích strojích (obr. 2.79), zajišťuje přesnost zpracování 6. třídy (IT6) a drsnost povrchu Ra 0,008 – 0,08 mikronů.
Přídavek odstraněný při lapování je 0,05 – 0,1 mm. Rychlost otáčení obrobku – 10. 20 m/min.
Ve velkosériové a hromadné výrobě je proces lapování mechanizován a je tzv lapování.
Rozmanitost lapování je ladění povrchy, tzn. uvedení dvou dílů do sebe v sestaveném stroji na požadovanou kontaktní hustotu, například za účelem utěsnění.
To se provádí tření jedna část proti druhé za přítomnosti brusného prášku a pojivové kapaliny ve spoji. Přídavek na dokončení je 5-20 mikronů na průměr.
Na konci dokončovacího procesu se díly umyjí. Tato metoda se vyznačuje nízkou produktivitou a používá se v malosériová a individuální výroba.
je dokončovací metoda pro opracování různých povrchů dílů, včetně válcových, s brusnými tyčemi instalovanými ve speciálních držácích a provádějícími oscilační pohyby po tvořící přímce opracovávaného povrchu rotujícího dílu (obr. 291).
Rýže. 291. Schéma pracovních pohybů nástroje a obrobku při superfinišování
Vzhledem k tomu, řezný nástroj Používají se jemnozrnné brusné brousky (zrnitost ne méně než 320) z elektrokorundu (ocel), karbidu křemíku (litina, barevné kovy) na bakelitovém nebo keramickém vazbě.
Během procesu zpracování se provádějí následující: pohyb:
rotace obrobku (obvodová rychlost 0,05. 2,5 m/s),
vratné pohyby nástroje nebo obrobku (kmit s amplitudou 2 mm a frekvencí kmitů 6. 200 za minutu);
pohyb nástroje po povrchu obrobku (obr. 125).
brusné kameny přitvrzují na povrch, který má být ošetřen tlakem
0,1. 0,3 MPa – při zpracování ocelových obrobků,
0,1. 0,2 MPa – při zpracování litinových obrobků
a 0,05. 0,1 MPa – při zpracování obrobků z neželezných kovů.
Proces zpracování pokračuje s přidání lubrikantu (směs petroleje s vřetenovým nebo turbínovým olejem) a provádí se na superfinišovacích strojích.
Rýže. 125. Schéma superfinišování
Podstata procesu zpracování spočívá v tom, že se jimi prorazí olejový film pokrývající ošetřovanou plochu na nejvyčnívajících mikronerovnostech a tytéž výstupky se odříznou brusivem.
Jak zpracování postupuje, tlak na výčnělky klesá, protože zvyšující se počet výstupků porušuje olejový film a postupně se tlak tyčí snižuje na takové hodnoty, že nemůže porušit film a proces začíná kapalinové tření (Obr. 126).
Proces se automaticky zastaví
Rýže. 126. Výška a typ mikrodrsnosti před a po superfinišování
В kontrast z předchozích dokončovacích metod (honování, lapování) superfinišování nevylučuje zvlnění, kuželovitost, oválnost a další tvarové chyby a pouze snižuje drsnost povrchu na Ra 0,1. 0,012 μm, zatímco se mění typ mikrodrsnosti, relativní referenční délka profilu povrchu se zvětšuje (z 20 na 90 %).
Tloušťka vrstva, která má být odstraněna kov je 0,005. 0,02 mm (přídavek na zpracování).
Vzhledem k tomu, řezný nástroj lze aplikovat a diamant tyče, což umožňuje vytvářet větší síly a výrazně zvyšuje produktivitu procesu zpracování.
Příklady povrchové úpravy dílů superfinišováním jsou na Obr. 123.
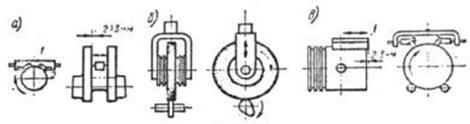
Rýže. 132. Superfinišování povrchů strojních součástí:
a – čep klikového hřídele, b – vačka vačkového hřídele, c – píst motoru
Leštění
používá se ke snížení drsnosti povrchu bez eliminace odchylek ve velikosti a tvaru dílů za účelem získání zrcadlového lesku nebo k dekorativním účelům (opláštění dílů automobilů).
Při konečném leštění dosaženo (při nízkých řezných tlacích 0,03. 0,2 MPa) parametr drsnosti Ra 0,1. 0,012 um.
Líbil se vám článek? Přidejte si ji do záložek (CTRL+D) a nezapomeňte ji sdílet se svými přáteli: