Jak utěsnit měděnou trubku?
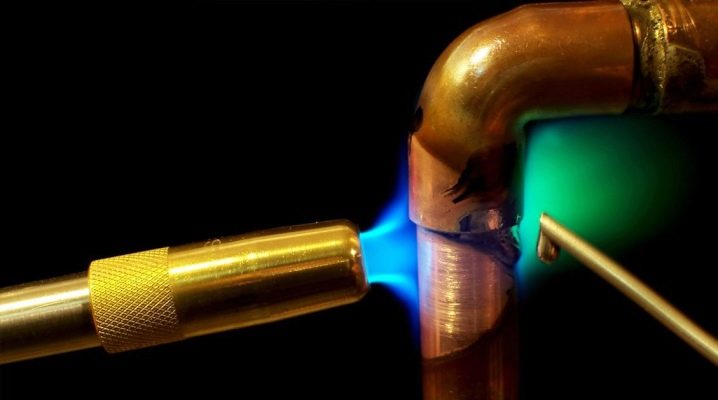
Pokud se ocel obvykle vaří, je lepší pájet měď. Měděné pájení na přání zvládne i začátečník, což se o svařování říci nedá. Pájení při nízkých teplotách nekazí strukturu a nemá prakticky žádný vliv na vlastnosti kovu, není také nutné pořizovat drahé zařízení, které je obvykle obtížné najít. Hlavní věc je, že pájené spoje jsou spolehlivé a tepelně odolné, což je dobré pro vytápění. Pokud chcete, můžete si postavit vodovodní systém vlastníma rukama, který bude trvat mnoho let.
Druhy měděných trubek
Měděné trubky mohou být žíhané nebo nežíhané.
- Žíhaný trubky se znovu zahřejí na 700 stupňů, tím se obnoví jejich pružnost. Tento typ potrubí je dražší ve srovnání s nežíhanými trubkami. Mezi nevýhody patří jejich křehkost v důsledku zahřívání, stěny potrubí se ztenčují.
- Nevyžíhaný Měděné trubky jsou pevné a zdaleka ne křehké, ale nelze je nazvat flexibilními. Při pokládce jsou takové trubky rozřezány na malé kousky a používány pouze ve spojení s armaturami.
Технология
Procesem se dosahuje utěsnění povrchu mezi trubkou a spojkou pomocí pájky (termoplastická látka). Pájka se při vysokých teplotách stává tekutější a vyplňuje prostor mezi spojkou a trubkou, čímž je spojuje.
Pro takovou práci řemeslníci používají přenosnou svařovací stanici. Skládá se z plynových lahví, redukce, spojovacích hadic, hořáku a řezačky. Svařovací stanice jsou potřebné pro práce související s řezáním, pájením a kovovými konstrukcemi. Obvykle se vyžaduje pro vysokoteplotní pájení, protože vysokoteplotní pájení vyžaduje speciální vybavení, včetně přenosné stanice. Pokud se však chcete naučit pájet sami a provádět opravy sami, musíte si takový příspěvek zakoupit.
Kromě toho se pro nezávislé pájení musíte seznámit s GOST 19249-73 „Pájené spoje. Základní typy a parametry.“ Norma stanoví povinné normy pro každý typ výrobku, vysvětluje zkratky a klasifikuje sloučeniny.
Materiály a nástroje
K provádění pájecích prací na měděných trubkách jsou zapotřebí speciální nástroje a materiály.
- Pájecí hořák. Hlavní nástroj, bez kterého se neobejdete. Je lepší zvolit plynový svařovací stroj s nastavitelným plamenem. Často se používá propanový plynový hořák, který má obvykle režim úspory plynu a přívodu plynu. Plamen je měkký a nespaluje měď. Lze rozlišit acetylenové kyslíkové hořáky, které spolehlivě a pevně pájí díly. Kyslíko-acetylenové hořáky jsou buď jednorázové s lahví. Hořák může být přenosný nebo stacionární. V některých případech můžete použít páječku.
- Pájka pro pájení měděných trubek. Při pájení můžete použít buď vysoké teploty (tzv. vysokoteplotní pájení), nebo relativně nízké teploty (tzv. nízkoteplotní pájení).
Existují tvrdé a měkké pájky.
- Nízkoteplotní pájky jsou ty, jejichž bod tání je nižší než 300C. Jejich pevnost v tahu je 16-100 MPa. Takové pájky umožňují provádět práci při teplotě, která nemá téměř žádný vliv na vlastnosti mědi. Praxe ukazuje, že tím vznikají méně odolné švy. Nízkoteplotní se používají pro zásobování vodou a vytápění. Každý ví, že olovo negativně ovlivňuje lidské zdraví, a proto existují bezolovnaté pájky. Používají se v konstrukcích potrubí pitné vody. Bezolovnatá pájka je většinou cínová, zbytek jsou nečistoty. Takový materiál není levný.
- Pájky pro vysokoteplotní pájení mají bod tání nad 300C a pevnost v tahu 100-500 MPa. A také hustota švu, odolnost vůči vysokým teplotám. Vyžaduje se však mnoho pracovních zkušeností a začátečníci často pociťují popáleniny mědi, tento kov se snadno propálí. Tavidlové pájky jsou dobré, protože obsahují tavidlo ve svém složení a na povrchu. Použití přídavného tavidla není nutné ani u složitých konstrukcí.
- Flux. Jedná se o pastovitou hmotu, která se nanáší na povrch trubky a tvarovky. Pasta chrání před oxidací mědi. Přednost by měla být dána formulacím obsahujícím chlorid zinečnatý. Existuje mnoho možností pro tavidlo, může to být v láhvi se štětcem, ale odborníci doporučují zakoupit materiál ve formě pasty.
- Řezačka trubek Nástroj pro řezání měděných trubek, jedno z hlavních zařízení. Všechny řezačky trubek mají podobnou konstrukci a liší se jen málo. Řezačky trubek se navzájem liší designem, delší rukojeti na zařízení umožňují použití menší síly.
Kompaktní řezačky trubek jsou vhodné pro trubky, které je třeba opravit a jsou již zabudovány do konstrukce, ale s menšími řezačkami trubek je mnohem obtížnější si poradit.
- Expandér potrubí. Nástroj pro zvětšení průměru potrubí, instalaci jedné konstrukce do druhé.
- Úkosovačka (ořezávač hran). Příslušenství nezbytné pro čištění povrchu a srážení hran.
- Kování. Spojování dílů s různými účely a velikostmi.
- Termální pasta. Použijte pastu k ohřevu potrubí. Kontakt a šev jsou potaženy teplovodivou pastou.
- Pasty odvádějící teplo. Poskytují spolehlivou ochranu spojů před odpájením a zabraňují změně barvy materiálu během provozu.
- Kartáče a čističe. Přebytečné tavidlo se během práce odstraní kartáčem a kartáčem a spáry se vyčistí.
- Kleště na trubky. Z bezpečnostních důvodů by se s horkými, rozžhavenými trubkami mělo manipulovat pouze pomocí kleští.
- Ochranné rukavice. Při pájení se roztaví kov, který při neopatrném pohybu zanechá na kůži popáleninu. Tavidla zanechávají chemické popáleniny.
prostředky
Existují dvě technologie pro pájení měděných trubek.
- Nízká teplota (používá se měkká pájka) se používá ve vodovodních nebo topenářských systémech. Prostředí, kde se tato technologie používá, nesmí mít teplotu vyšší než 110 stupňů.
- Vysoká teplota pájení (tvrdá pájka) se používá v systémech s vysokými teplotami a vysokým tlakem. Používá se především v průmyslu.
Kterou ze dvou metod zvolíte, je na vás osobně. Pro vysokoteplotní pájení ale potřebujete profesionální hořák, který se v obchodě tak snadno nesežene a stojí spoustu peněz. Při nízkých teplotách je přípustné použít svítilnu nebo levnou ruční svítilnu s vyměnitelným válcem.
Pájení trubek pod dusíkem
Pro instalaci je nutná úprava dusíkem a pájení měděných trubek bez plynného dusíku je nepřijatelné. Konstrukce jsou často pájeny tvrdou pájkou, což vám umožňuje nestarat se o to, zda spojení během provozu vydrží vysoké teploty. Při procesu tvrdého pájení se měď zahřívá, dokud kov nezčervená, což má negativní vliv na strukturu samotného materiálu. Na vnitřním a vnějším povrchu potrubí se tvoří vodní kámen. Vodní kámen jsou zbytky spálené mědi, které vznikly při jejím zahřívání. Stěny trubek jsou mnohem tenčí.
Dusík zabraňuje ztenčování mědi zevnitř a použití pájky zabraňuje znehodnocování mědi zvenčí. Pájení trubek pod dusíkem výrazně zvýší životnost systému.
Pokud se rozhodnete používat dusík, dodržujte při své práci následující doporučení:
- připojte potrubí k láhvi obsahující dusík;
- poté nainstalujte regulátor plynu nebo rotametr;
- nastavte reduktor dusíkové láhve na minimální tlak dusíku, nastavte rotametr na rychlost 5 m/min;
- Jakmile je pájení dokončeno, dusík se uvolňuje potrubím, a to až do úplného vychladnutí potrubí.
Pájecí trubky se stavebním vysoušečem vlasů
Pokud je průměr trubky malý, je možné pájet trubky horkovzdušnou pistolí. Manipulace s touto metodou jsou podobné jako při použití hořáku. Díky tomuto spojení jsou švy velmi odolné a odolávají vysokým teplotám. Pro začátečníky jsou při použití této metody nevyhnutelné popáleniny mědi. Kov se snadno přehřívá, což způsobuje prasknutí materiálu.
Kapilární pájení
Pokud mají trubky různé průměry (rozdíl není větší než 0,5 mm), použijte metodu kapilárního pájení. Pájka vyplní vzniklý prostor mezi trubkami. Je třeba poznamenat, že neexistuje žádný šev jako takový, bezproblémové spojení. Pak se používají tvrdé pájky, jejich ochranné funkce jsou lepší.
Indukční pájení
Vysokofrekvenční proud může mít příznivý vliv na kov. Indukční pájení se rozšířilo díky své jedinečnosti; práce s touto metodou se provádí rychle, zatímco materiál se neztenčuje, ale zachovává si své vlastnosti.
Byly zjištěny následující výhody:
- Teplo vzniká v potrubí bez vnějšího zásahu;
- Všechna zařízení jsou automatizovaná, zařízení pomáhají získat požadovaný výsledek se specifickými parametry;
- Indukční pájení se provádí ve vakuu, kov je v tomto prostředí chráněn před korozí;
- Úspora výrobních zdrojů;
- Bezpečnost – indukční pájení nevyžaduje plamen ani plyn, ohřívá se pouze specifický šev.
Předběžná příprava
Před pájením měděných trubek je třeba je připravit.
Povrchové čištění
Kvalita pájecího svazku závisí na stupni čistoty pájených ploch. Případné zbytky jakýchkoliv jiných látek nebo nečistot brání pronikání pájky a snižují její tekutost. To vše vede k tomu, že látka není rozložena rovnoměrně, povrch není zcela ošetřen pájkou. Často kvůli tomu není možné dosáhnout vysoce kvalitní práce a spojení selhává.
Existují dva způsoby čištění kovů: chemické a mechanické. Vnější část trubky a vnitřek tvarovky se očistí od oxidového filmu, nečistot a nečistot pomocí kovového kartáče. Kromě toho je možné použít ocelovou vlnu nebo brusný papír. Poté je pájka dobře rozložena po povrchu.
Čistící ubrousky na bázi nylonu se snadno používají.
Významnou výhodou, která je odlišuje od kovového kartáče nebo brusného papíru, je to, že po očištění povrchu ubrouskem nezůstávají žádné zbytky čištění. Po použití utěrek na nylonové bázi nejsou na trubce žádné abrazivní drobky ani zbytky oceli.
Chemická metoda zahrnuje použití kyseliny, která reaguje s oxidy. Můžete použít tavidlo, které odmašťuje povrch a aktivně bojuje s oxidy.
Použití tavidla a montáž dílů
Tavidlo by mělo být aplikováno na čištěný povrch. Aplikuje se na úsek potrubí, který bude spojován armaturou nebo hrdlem, dobře rozděluje tavidlo po povrchu, nadměrné množství tavidla může negativně ovlivnit připojení. Ale také byste neměli používat tavidlo na vnitřní stranu tvarovky. Regulujte spotřebu pasty.
Po nanesení tavidla je potřeba díly správně spojitaby se zabránilo ulpívání cizích částic na povrchu. Pokud bude pájení provedeno později, bude mnohem lepší, když jsou díly již smontovány. Trubku je nutné otočit až na doraz a tím zkontrolovat její připojení a rozvod tavidla. Poté odstraňte zbývající tavidlo hadříkem předem připraveným pro práci. Přípojka může být vyhřívaná.
Pro nízkoteplotní pájení se používají tavidla, v jejichž seznamu složení nejsou chloridy hliníku nejméně důležité. Tavidla jsou nebezpečné látky, proto je třeba dbát na to, aby přebytek nezůstal na vnější straně potrubí. Taková nedbalost může vést ke korozi kovu a netěsnosti. Po pájení znovu zkontrolujte povrch, vlivem tepelného účinku na něm bude nějaké tavidlo. Jakékoli tavidlo, které se objeví na potrubí, musí být znovu odstraněno.
Pro vysokoteplotní pájení se místo tavidla používá borax. Míchá se s vodou, dokud nedosáhne konzistence husté kaše. Pro vysokoteplotní pájení můžete použít speciální pasty. Pokud zvolíte pájku na bázi mědi a fosforu, nemusíte pro ni kupovat tavidlo, je již přítomno ve složení. Je lepší použít sadu od jednoho výrobce a tu sladit s typem pájení.
Zvonovité zahuštění
Pro připojení v každodenním životě se používají buď tvarovky pro pájení měděných trubek, nebo zvonovité zesílení.
Je lepší zvolit možnost se zahušťováním ve tvaru zvonu, takže budete muset použít pouze jeden šev na křižovatce trubek.
- Konce dílů jsou zpracovány válcovací řezačkou trubek. Řez musí být hladký a přísně kolmý.
- Konce trubek se ze zkosení odstraní pomocí odstraňovače zkosení. Vnitřní a vnější povrchy jsou vyčištěny.
- Jedna část trubky je upnuta ve svěráku a dovnitř je vložen expandér trubky. Poté je třeba opatrně rozšířit vnitřní průměr trubky tak, aby se do ní vešel vnější průměr druhé trubky.
Před opravou nezapomeňte odstranit plastové úlomky z konstrukcí, jinak se roztaví a budou nepoužitelné.
Kroky procesu
Zvažme proces krok za krokem pro různé možnosti připojení.
Nízkoteplotní pájecí spojení
Odborníci říkají, že pro takovou práci je třeba zakoupit pájku s nízkou teplotou tání a nízkoteplotní tavidlo. Plynový hořák může být naplněn směsí, která obsahuje propan, vzduch nebo butan.
Plamen musí směřovat přesně podél švu potrubí a pohybovat se po celé oblasti spoje. To se provádí pro zajištění rovnoměrného vytápění všech oblastí. Nezapomeňte mezeru pravidelně potahovat pájkou, postupně se začne tavit. Jakmile začne tání, musíte odstranit hořák a látka vyplní kapilární mezeru. Když je mezera zcela vyplněna, musí se díly ochladit za normálních podmínek, bez teplotních změn. Nesmí se dotýkat spojení, které nevychladlo.
Během procesu je důležité nespálit měď, k tomu dojde, pokud je přehřátá. Tavidlo se může rozpadnout a nechrání kov před oxidy. To samozřejmě negativně ovlivní chod systému.
Někdy se v takových případech nedoporučuje pájet žádné výrobky, dává se přednost svařování; Proces se prakticky neliší od pájení. Než však přejdete k procesu svařování, seznamte se s bezpečnostními pravidly a pracovním postupem. Budete potřebovat ochranné brýle.
Vysokoteplotní pájení
Složení náplně plynového hořáku se mění, nyní je naplněno propanem s kyslíkem nebo acetylenem se vzduchem. Zahřívání by nemělo trvat dlouho, zařízení by mělo produkovat modrý plamen.
Plamen, stejně jako v případě nízkoteplotního pájení, musí být aplikován přes celý spoj a měnit polohu hořáku. Když kov dosáhne přibližně 750 stupňů, změní se na tmavě červenou barvu. V tuto chvíli musíte použít pájku, můžete ji zahřát hořákem. Pájka by však měla být v ideálním případě zahřátá směrem od součásti.
Výrobku musí být dána teplota, při které se pájka rychle roztaví a vyplní prostor mezi díly. Po úplném naplnění musíte strukturu nechat vychladnout.
Neignorujte spojovací šev a povrch, ujistěte se, že jste odstranili zbývající tavidlo. Hotové potrubí je lepší opláchnout teplou vodou a odstranit přebytečné tavidlo a pájku.
Opravit
Problémy s instalatérskými nebo domácími spotřebiči, jako je lednička nebo dělený systém, můžete vyřešit vlastníma rukama.
Častým problémem je delaminace kovů. V tomto případě se používá vysokoteplotní pájení, což výrazně prodlouží životnost systému. Častým jevem je výskyt trhlin v ohybech potrubí. Řemeslníci doporučují používat nízkoteplotní svařování.
Aby se zabránilo vzniku trhlin na ohybech, poloměr samotného ohybu by neměl být větší než 3,5 násobek průměru trubky, pokud je průměr menší než 1,5.
Při opravách je také nutné před zahájením práce vyčistit povrchy, jinak konstrukce rychle selže. Pokud armatura netěsní, budete muset tuto část trubky vyříznout a připájet novou s novou spojkou. Pokud praskne matice nebo těsnění, stačí vyměnit pouze tento díl.
Bezpečnostní opatření
Měď má vysokou tepelnou vodivost, takže musíte mít na rukou palčáky nebo rukavice, jinak se nelze vyhnout popáleninám. S prvky by se mělo manipulovat pouze pomocí kleští nebo ochranných rukavic.
Tavidlo je třeba nanášet opatrně a dbát na to, aby se nedostalo na vaše tělo. Jinak dojde k chemickému popálení. Pokud se vám látka dostane do rukou, musíte opustit práci a omýt místo velkým množstvím mýdlové vody.
Tavidlo při zahřívání pomalu hoří, jeho páry jsou toxické, takže místnost, ve které se provádí pájení trubek, musí být dobře větraná.
Věnujte pozornost oblečení, které si k práci vezmete. Neměl by být syntetický, protože tento materiál je vysoce hořlavý. Je lepší zvolit oblečení vyrobené z přírodní bavlny.
Mistři radí začátečníkům, aby před zahájením práce trénovali na zbytcích potrubí. Takže po pár trénincích bude výsledek mnohem lepší.
Příčiny vad
Proces pájení není tak složitý, jak se na první pohled zdá. Většina ale nadále dělá chyby.
Podívejme se na ty nejčastější.
- Vady na površích potrubí, jejich částí, armatur. Věnujte pozornost povrchu potrubí a tvarovek. Kvůli takovému poškození následně trpí kvalita švu.
- Nečistoty a zbytky jakýchkoliv materiálů na potrubí. Po obroušení nebo vykartáčování dílu je nutné tento díl ošetřit odmašťovačem. V opačném případě budou zbývající částice rušit spojení.
- Špatné zahřívání dílu. Pokud není součást správně zahřátá, pájka se nepřitaví k povrchu. Při malém zatížení dojde k delaminaci podél švu.
- Přehřátí kovu vede k narušení vrstvy tavidla a narušení jeho ochranných funkcí. Objevují se oxidy a šupiny.
- Předčasná kontrola připojení. Dokud konstrukce nevychladne, nemělo by se jí dotýkat, jinak se trubka zdeformuje a bude nepoužitelná.
- Ignorování bezpečnostních pravidel.
- Připojení potrubí s příliš velkým rozdílem v průměru. Rozdíl v průměrech potrubí by neměl být větší než 0,5 mm, jinak bude spojení křehké a nebude trvat dlouho.
Níže naleznete hlavní třídu pájení měděných trubek.
Vytápění, zásobování vodou, kanalizační systémy, jakož i další typy inženýrských sítí pro čerpání kapalných produktů jsou rozsáhlou sítí potrubí, která se skládají z oddělených částí potrubí, které jsou vzájemně propojeny.

Kapalina jimi prochází pod tlakem, takže spoje jsou nejzranitelnější vůči netěsnostem. Kromě toho může dojít k netěsnostem v důsledku důlkových a prasklých trubek.
Jaké materiály se používají k výrobě potrubí
Při uspořádání vodovodních a kanalizačních systémů se používají trubky z různých materiálů, které se liší hmotností, pevnostními charakteristikami a určitými provozními vlastnostmi. Pro kanalizaci se používají trubky z litiny nebo PVC, pro vodovody ocelové, konstrukční ocelové (pozinkované i negalvanizované), plastové, kovoplastové, měděné.
Kovové trubky
Kovové trubky zahrnují ocelové, litinové, pozinkované ocelové a měděné trubky.

Konstrukční ocelové trubky se používají pro vodovodní systémy. Vyrobeno v souladu s GOST 3262-75 „Ocelové vodovodní a plynové potrubí. Technické podmínky“. Norma platí pro ocelové pozinkované a negalvanizované svařované trubky s válcovými závity (řezané nebo válcované) a bez závitů, které se používají pro vodovodní a plynovodní potrubí, topné systémy, části staveb plynu a vodovodu.
Mají vysokou mechanickou pevnost a dobře fungují pod tlakem.
Mezi jejich nevýhody patří:
- těžká váha;
- nutnost použití svařovacího zařízení během instalace;
- koroze;
- nestabilita k tvorbě blokád v důsledku zúžení pracovního průchodu během provozu.
Pozinkované ocelové trubky jsou vyráběny v souladu s GOST 3262-75 „Ocelové trubky pro zásobování vodou a plynem. Technické podmínky“. Odolnější vůči korozi a trvanlivé, ale také dražší.

Měděné trubky (GOST 32598-2013 „Kulatá měděná potrubí pro vodu a plyn. Technické podmínky“) nepodléhají korozi; Jsou velmi odolné při používání, ale drahé a nestabilní vůči mechanickému namáhání.
Pro kanalizační systémy se používají litinové trubky (GOST 6942-98 „Litinové kanalizační trubky a armatury k nim. Technické podmínky“). Jsou pevné, odolné, ale těžké.
Plastové trubky
Plastové trubky zahrnují polypropylenové, polyetylenové a PVC trubky (pro kanalizaci). Jsou považovány za modernější možnosti než kovové. Vyrobeno v souladu s GOST 32415-2013 „Termoplastické tlakové trubky a jejich spojovací díly pro vodovodní a topné systémy. Všeobecné technické podmínky“.

Výhody plastových trubek jsou:
- lehká váha;
- instalace bez svařování;
- schopnost rychle instalovat systém zásobování vodou;
- trvanlivost;
- žádná koroze.
Plast však není příliš odolný vůči rázovému zatížení a pod tlakem se může lineárně roztahovat.
Kovoplastové trubky mají vícevrstvou strukturu plastových a kovových součástí. Vyrábějí se samostatně pro zásobování studenou a teplou vodou. Náhlé změny teploty mohou způsobit deformaci.
Proč a kde je potřeba těsnění potrubí?
K odtlakování potrubního systému může dojít ve spojích a švech, stejně jako v případě prasklin v potrubí.
Spoje potrubí mohou být rozebíratelné nebo trvalé.
Trvalá spojení jsou zajištěny použitím pájení, svařování (na tupo, hrdlo, rohové svarové spoje), lisováním, betonováním, lepením.
K odpojitelným spojům včetně závitových, přírubových, nástrčných, pomocí spojek atd.
Těsnost spojů je zajištěna použitím těsnění z elastického materiálu (např. přírubové spoje), ale i jiných materiálů pro těsnění.
Kapalina přes vodní potrubí je dodávána pod tlakem a může unikat ve spojích, pokud není provedeno utěsnění. Také použití tmelu na spojích chrání potrubí před neúplně utaženými závity.

Těsnicí a těsnící materiály nejen zabraňují netěsnostem, ale také zajišťují závitové spojení a chrání potrubí před korozí a poškozením.
Litinové kanalizační potrubí se spojuje pomocí zásuvkové technologie. Jedna trubka má nástavec, do kterého se vkládá další trubka. K utěsnění spoje se používá gumová manžeta; spára se vyplní tmelem.
Utěsnění spojů kanalizačních trubek z litiny nebo PVC, jakož i kovových a plastových vodovodních trubek, se provádí okamžitě ve fázi instalace systému. Během provozu je někdy nutné použití těsnicího prostředku k provádění oprav a odstranění netěsností.
Typy sanitárních tmelů pro potrubní spoje
Při výběru tmelu na kovové a plastové vodovodní potrubí zvažte, zda nebude často rozebíratelné spojení rozebíratelné. Při upevňování a utěsňování často demontovaných závitových spojů se používají potrubní tmely, které umožňují rozebrání spoje pomocí standardních nástrojů. Vysoce pevné závitové spoje lze demontovat pouze po zahřátí.
Dnes existuje široký výběr různých materiálů a tmelů pro klempířské práce, a to jak starých, které se používají desítky let, tak i nových, high-tech. Výběr jednoho nebo druhého typu těsnicího materiálu závisí na konkrétní situaci.
Instalatérské prádlo
Jeden z nejstarších prostředků pro těsnění a těsnění závitových spojů. Jedná se o velmi levnou variantu tmelu, která se používá po mnoho desetiletí. Jedná se o vláknitý materiál, který se vyrábí ze sušených stonků rostliny lnu jednoletého.
Instalatérský česaný len se skládá ze silných, tenkých a dlouhých vláken, která lze při šroubování spojovacích dílů těsně položit do závitu. Používá se k utěsnění vodovodního a plynového potrubí, potrubních spojů, kohoutků, armatur a dalších prvků. Odolává teplotám do 160°C, má antibakteriální vlastnosti. Vzhledem k tomu, že len bobtná, závitové spoje neprosakují.

Len se obvykle používá pro kovové závitové výrobky, kromě litinových nití, které odřezávají jeho vlákna.
Pro utěsnění spojů je povrch připraven: staré vinutí je odstraněno, jsou vyrobeny zářezy pro zajištění lnu, pokud nejsou vyrobeny tovární metodou. Potom se lněné prameny navinou na nit v souladu s jejím směrem (na pravou nit ve směru hodinových ručiček a na levou nit proti směru hodinových ručiček).
Len je organický materiál; je náchylný k hnilobě, takže po navinutí se na něj nanášejí speciální materiály. Dříve se používal sušicí olej, ale nyní jsou v prodeji hotové instalatérské pasty na len. Poté je závitové připojení nainstalováno. Doporučuje se provést připojení předem a spočítat počet otáček, aby nedošlo k neúplnému utažení.
Hlavním problémem lnu je jeho náchylnost k hnilobě a jeho schopnost absorbovat vodu, která může způsobit tvorbu rzi na ocelových trubkách.
vodovodní nit
Instalatérské vinutí je modernější náhradou lnu. Jedná se o velmi odolný závit vyrobený z nylonu nebo teflonu s přídavkem nevysychajícího tmelu. Používá se v systémech zásobování vodou a plynem. Provozní teplota vodovodního závitu je od mínus 60 do plus 120° C. Závit je vhodný pro plastové i kovové trubky a odolá tlaku až 50 atmosfér. Použití nitě je stejné jako u lnu; navíjí se na nit.
Fluoroplastický těsnící materiál (FUM)
Vypadá jako tenká elastická plastová páska navinutá na cívce, proto se tmel často nazývá páska FUM.
Páska je omotaná kolem závitů pro utěsnění spojů. FUM lze použít na kovové a plastové závitové spoje vodovodního, plynového a topného potrubí. Pracuje při teplotách od minus 70 do plus 250 °C. Materiál je odolný vůči tlaku do 100 atmosfér a také změnám tlaku. Obvykle se tmel používá pro plastové trubky.
Těsnicí páska
Jedná se o samolepicí polymerem vyztuženou nebo hliníkovou fólii s lepicí vrstvou (na bázi syntetických nebo bitumenových tmelů).

Používá se k utěsnění spojů plastových vodovodních trubek a PVC kanalizačních trubek uložených pod zemí nebo ve sklepech. Páska chrání spoje před zatékáním, kondenzací a korozí.
Pro zpracování spoje je páska navinuta překrývající se.
Epoxidová pryskyřice
Jedná se o dvousložkové lepidlo pro těsnění spár.
Epoxidová pryskyřice se používá v kombinaci s přídavným materiálem, například polymerní síťovinou nebo skleněným vláknem. Po smíchání složek po určité době kompozice ztvrdne, což zajišťuje fixaci sloučeniny. Epoxidová pryskyřice se také používá jako tmel k utěsnění úniků vody.
Technická síra
Jedná se o tmel, který se získává z ropných produktů. Používá se na spojích litinových potrubí a poskytuje velmi spolehlivé spojení po celá desetiletí.
Při zahřátí na 130–150 °C se prášková síra stává tekutou a po ochlazení ztvrdne a vytvoří vodotěsnou vrstvu. Technická síra byla v SSSR široce používána pro těsnění potrubí. Vzhledem k tomu, že během používání uvolňuje toxické výpary, je nyní používán jen zřídka.
Juta a konopí
Tyto vláknité těsnicí materiály spojů jsou dodávány ve formě lan a jsou dehtovány. Jsou vhodné pro vyplnění širokých spár mezi trubkami a používají se především z důvodu hospodárnosti; umisťují se do hrdel litinových trubek.
Řešení na bázi cementu
Cementové malty jsou vhodné k utěsnění litinového kanalizačního potrubí a vyplnění hrdla. Používají se také v kombinaci s tkaninou, která je impregnována cementovou maltou.

Katalog produktů CEMMIX

Tekuté sklo Liqui, 5l
Univerzální ochranný impregnační prostředek na beton, tekuté sklo.